Tozlarda Köprüleşme ve Tıkanma Sorunu Çözümleri
Dozajlama İşleminde Tozların Köprüleşme ve Tıkanma Sorunu Nasıl Çözülür?
Toz formundaki hammaddelerin (un, kalsit, çimento, kakao, baharat vb.) işlendiği tüm endüstriyel tesislerde proses mühendislerinin ve bakım teknisyenlerinin en büyük kabuslarından biri, malzemenin bunker veya silo içinde tıkanmasıdır. 'Köprüleşme' (bridging) veya 'fare deliği' (rat-holing) olarak adlandırılan bu inatçı tıkanma durumları, hammaddenin akışını aniden durdurarak tüm üretim hattının durmasına, gravimetrik tartım hatalarına ve on binlerce liralık hatalı reçete üretimine yol açar.
Bu sorunun kalıcı olarak üstesinden gelmek için operatörlerin silolara dışarıdan çekiçle vurması gibi geçici çözümler yerine, mekanik bakım onarım standartlarına uygun, doğru geometride tasarlanmış bunkerler, güçlü ajitatör (karıştırıcı) motorları ve yönlendirilmiş pnömatik titreşim sistemleri seçilmelidir. Ayrıca malzemenin tahliyesini zorlamamak için helezon vida hatvesinin (pitch) doğru yapılandırılmış olması şarttır.
Köprüleşme ve Fare Deliği Tam Olarak Neden Olur?

Köprüleşme, toz partiküllerinin yüzey gerilimi, havadaki nem, statik elektriklenme veya sırf kendi ağırlıkları nedeniyle birbirine mekanik olarak kenetlenerek, bunkerin çıkış deliği üzerinde betondan bir 'kemer' veya 'köprü' oluşturmasıdır. Alttaki helezon ne kadar dönerse dönsün, oluşan bu kemer yüzünden malzeme aşağı dökülemez. Fare deliği (rat-holing) ise malzemenin sadece merkezden ince bir tünel açarak aşağı akması, bunkerin yan cidarlarındaki malzemenin ise duvara yapışık kalarak (ölü hacim yaratarak) depolama kapasitesini yarı yarıya düşürmesidir.
Hammadde Fiziği ve Sürtünme Katsayısı
Özellikle çimento, pudra şekeri, kalsiyum karbonat (kalsit), selüloz ve titanyum dioksit gibi malzemelerde partikül boyutu çok küçük olduğu için tanecikler arası kohezyon (birbirine tutunma) kuvveti çok yüksektir. Silonun konik (hopper) açısı, malzemenin doğal dinlenme açısına (angle of repose) uygun değilse malzeme asla serbest akış (free-flow) gösteremez. Bu tür inatçı malzemelerde hassas formülleri tutturmak ciddi bir mekanik zorluktur.
|
Tıkanma Formasyonu |
Oluşum Sebebi |
Üretim Hattına Etkisi |
|
Köprüleşme (Arching/Bridging) |
Partiküllerin birbirine kenetlenerek çıkışta kemer yapması |
Akışın tamamen durması, gravimetrik sistemin alarm vermesi ve formül hatası |
|
Fare Deliği (Rat-holing) |
Kohezyonu yüksek tozun sadece orta merkezden akması |
Bunker kapasitesinin verimsiz kullanımı, eski malın kenarda kalıp bozulması |
|
Ayrışma (Segregation) |
Hafif ve ağır farklı partiküllerin titreşimle birbirinden ayrılması |
Karışım homojenliğinin bozulması, ürün kalitesinin lot bazında sapması |
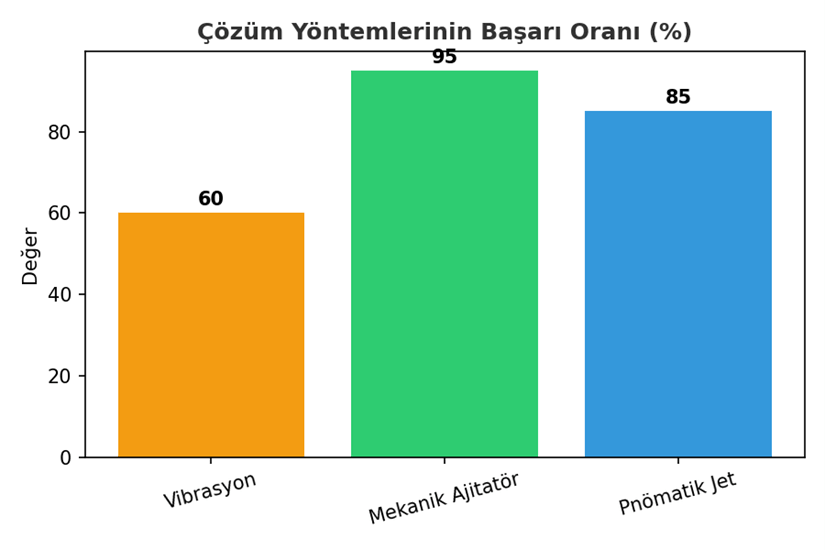
Kesin Çözüm Yöntemleri: Mekanik Karıştırıcılar (Ajitatörler)

Bunker içerisine merkez milden bağımsız veya senkronize yerleştirilen yatay/dikey mekanik karıştırıcılar (ajitatör bıçakları), malzemenin sürekli hareket halinde kalmasını ve topaklanmamasını sağlar. Güçlü ve yüksek torklu bir 3-fazlı asenkron motor veya redüktör grubu tarafından tahrik edilen bu karıştırıcılar, bunkerin yan duvarlarını sürekli sıyırarak sıkışan malzemenin köprüsünü fiziksel olarak kesip atar.
Gravimetrik Tartımda İzolasyonun Önemi
Eğer dozajlama cihazınız kütlesel tartım (gravimetrik) yapıyorsa, ajitatör motorunun şaseye uyguladığı güçlü dönüş titreşimi loadcell sensörlerini yanıltabilir. Bu yüzden karıştırıcı motor grubunun balans ayarlarının mükemmel olması, bağlantı noktalarının esnek sönümleyici takozlarla şaseden bağımsızlaştırılması ve PLC yazılımındaki analog filtreleme ayarlarının kusursuz konfigüre edilmesi zorunludur.
Pnömatik (Hava Şoku) ve Titreşimli (Vibrasyon) Çözümler
Mekanik bıçakların hammaddeye fiziksel zarar verebileceği (örneğin hassas kahve çekirdekleri veya kaplı granüller) veya sistem içine sığmadığı durumlarda dışarıdan müdahale sistemleri devreye girer. Bunker gövdesine entegre edilen pnömatik darbeleyiciler (air knockers) periyodik hava şokları göndererek kenetlenen tozu saniyesinde aşağı indirir. Ancak vibrasyon (titreşim) motorları her toz için sihirli bir değnek değildir; eğer toz çok ince ve nemli ise sürekli titreşim onu betona çevirerek daha da sıkışmasına (kompaktlaşmasına) ve tıkanmanın kalıcı hale gelmesine yol açabilir.
|
Mekanik/Pnömatik Çözüm Yöntemi |
Hangi Durumda ve Nerede Kullanılır? |
Operasyonel Avantajı |
|
Mekanik Ajitatör (Bıçaklı Karıştırıcı) |
Yapışkan, nemli ve çok zor akan hafif/ağır tozlarda |
Malzemeyi sürekli homojen tutar, akışı %100 oranında garanti eder |
|
Harici Vibrasyon Motoru |
Sadece kuru, hafif ve kompaktlaşmayan tozlarda |
Ekonomiktir, enerji sarfiyatı düşüktür, mevcut bunkere sonradan kolayca kaynak yapılabilir |
|
Pnömatik Hava Jetleri (Air Pad / Knocker) |
Sıkışan, taşlaşan ağır tozlarda ve çimento silolarında |
İçeri şok dalgası veya hava yastığı göndererek köprüyü anında patlatıp kırar |
Sıkça Sorulan Sorular
Tozlardaki nem oranının değişmesi köprüleşmeyi doğrudan etkiler mi?
Kesinlikle evet. Fabrika havasındaki veya malzemenin kendi içindeki yüksek nem, toz partiküllerinin birbirine yapışmasına (kılcal su bağları oluşturmasına) neden olarak köprüleşmeyi anında tetikler.
Esnek (flexible/yay) helezon kullanmak köprüleşmeyi tek başına çözer mi?
Hayır. Esnek helezonlar sadece boru içindeki yatay ve açılı taşıma işlemini kolaylaştırır. Bunkerin ana boğazındaki köprüleşmeyi çözmek için mutlaka malzemenin içine müdahale eden karıştırıcılar gerekir.
Vibrasyon (titreşim) motoru neden bazen işe yaramak yerine durumu kötüleştirir?
Eğer toz malzeme mikron seviyesinde inceyse ve içinde nem barındırıyorsa, titreşim sadece malzemenin içindeki havayı yukarı atar ve tozu aşağı doğru beton gibi presleyerek (sıkıştırarak) daha ölümcül bir tıkanmaya yol açar.
Dozajlama bunkerinin açılı konik tasarımı tıkanmayı baştan önleyebilir mi?
Kısmen evet. Bunkerin duvarlarının asimetrik (bir tarafı dik, diğer tarafı açılı) tasarlanması ve konik açısının malzemenin sürtünme katsayısına uygun diklikte olması tıkanma riskini mühendislik olarak %70 oranında azaltır.
Sürekli çalışan karıştırıcı (ajitatör) motorların mekanik bakımı nasıl olmalıdır?
Endüstriyel PLC pano üzerinden motor akımları (Amper) sürekli loglanıp takip edilmelidir. Eğer boşta çekilen akım yükseliyorsa, motor rulmanlarının veya redüktör dişlilerinin aşındığı anlaşılır ve hemen periyodik bakım yapılmalıdır.
Toz dozajlamada tıkanma kaynaklı kapasite kaybı nasıl anında fark edilir?
Gelişmiş PLC PID otomasyonu sayesinde, hedef ağırlık (set point) ile akan gerçek ağırlık arasındaki fark saniyeler içinde hesaplanıp eşleşmezse, sistem derhal operatöre 'malzeme akmıyor / köprü yaptı' HMI alarmı verir.
Hassas dozajlamada en çok tercih edilen dinamik tartım yöntemlerinden birini öğrenmek için Dozajlamada Loss in Weight Prensibi Nedir ? kılavuzumuzdan teknik detaylara ulaşabilirsiniz.
Fabrikanıza özel toz dozajlama sistemleri ve gerekli tüm teknik bilgiler için Dozajlama Sistemleri ürünümüzü inceleyebilirsiniz.