Yapı Kimyasallarında Reçete Kontrolü ve Otomasyon
Dozajlama Otomasyonu Sayesinde Yapı Kimyasallarında Hatasız Reçete Kontrolü
Küresel inşaat ve modern mimari pazarının arkasındaki gizli kahraman yapı kimyasallarıdır. Çimento bazlı seramik yapıştırıcıları, yüksek mukavemetli derz dolgular, ısı yalıtım (izolasyon) mantolama sıvaları, kendinden yayılan (self-leveling) zemin şapları ve tamir harçları gibi son derece kritik ürünlerin üretiminde; yüzlerce ton ağır silis kumu, bağlayıcı ana çimento, yoğun dolgu kalsit, hafif yapıdaki selüloz lifleri ve çok pahalı polimer tozları karmaşık bir simya ile karıştırılır.
Bu malzemelerin mikserdeki karışım oranında (üretim reçetesindeki) yapılacak milimetrik tartım hataları, inşaat malzemesinin duvara tutunma (aderans) mukavemetini, donma/çözünme direncini ve nihai esneklik özelliğini tamamen yok edebilir. Sadece birkaç gramlık kimyasal katkı eksiği yüzünden binlerce metrekarelik fayans uygulamasının duvardan döküldüğü senaryolar endüstride sıkça görülür. İnsan hatalarından, operatör yorgunluğundan ve inisiyatifinden tamamen bağımsız, güvenilir bir kalite standardı yakalamak ancak ileri seviye SCADA yazılımları, arka planda çalışan PHP/MySQL tabanlı reçete veritabanları ve üst düzey PLC otomasyonu ile mümkündür.
Merkezi SCADA ile Reçete (Formül) ve Üretim Yönetimi

Eski tip ve geleneksel tesislerde operatörler hammaddeyi silolardan çekerken, kantarın dijital göstergesine (indikatöre) bakarak helezonu manuel butonlarla kendi hislerine göre durdururken (bu da inanılmaz hatalara yol açarken), modern teknolojik sistemlerde her şey bir merkezden yönetilir. Merkezi bir bilgisayar sistemindeki SCADA arayüzü veya fabrikanın arka uç (backend) ERP veritabanları kullanılarak, AR-GE departmanının laboratuvarda geliştirdiği yüzlerce kompleks reçete güvenli şekilde sistemin hafızasına (SQL veritabanına) tanımlanır.
Tek Tuşla Hatasız Harmanlama
Saha operatörünün tek yapması gereken, dokunmatik ekrandan (HMI) o an üretilecek ürünü (Örneğin: Dış Cephe Mantolama Harcı) seçmek ve sadece 'Otomatik Üretimi Başlat' sanal butonuna dokunmaktır. O andan itibaren sistemdeki PLC; kum silosunu, çimento helezonunu ve katkı mikro-dozajlayıcılarını sırasıyla (veya eş zamanlı olarak), havada düşen malzemenin (free fall) darasını da dinamik olarak PID formülleriyle hesaplayarak sıfır hata ile kendi kendine kantarın içine döker ve harmanlar.
|
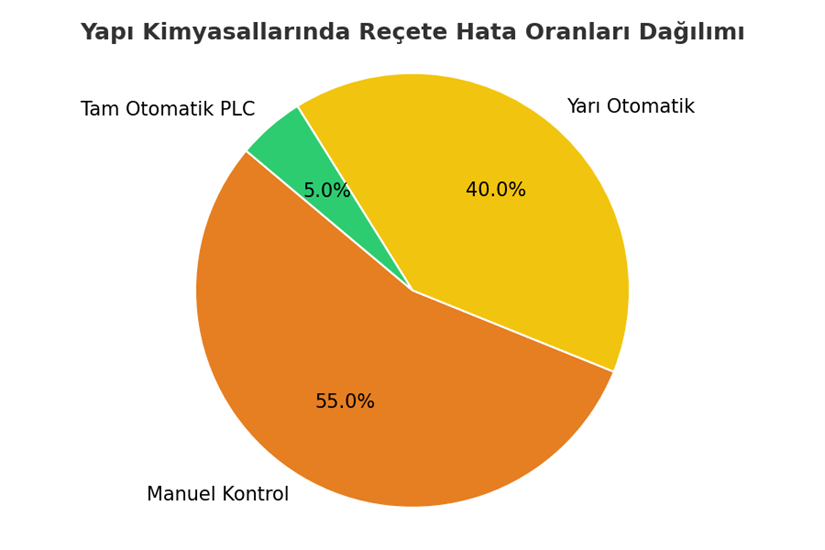
Sistem Kontrol Hiyerarşisi |
Fabrikadaki Çalışma Şekli ve Süreç |
Hata Payı Riski ve Kalite Etkisi |
|
Geleneksel Manuel Kontrol |
Operatör kantar ekranına bakarak motor butonuna kendi göz ve el refleksine güvenerek basıp sistemi durdurur. |
Çok Yüksek (Dikkatsizlik, personel yorgunluğu ve gece vardiyası hatalarına %100 açık) |
|
Kısmi Yarı Otomatik |
İndikatör içindeki basit kesim rölesi belli kiloya (set değeri) yaklaşınca motor kontaktörünü kabaca devreden çıkarır. |
Orta seviye risk (Havada süzülen malzemenin damla/uçuş telafisi algoritmik yapılamaz) |
|
Tam Otomatik (PLC+SCADA Destekli) |
Gelişmiş PLC algoritması hedef kiloyu, malzemenin havada kalma hızını, yoğunluğunu önceden hesaplar ve motoru VFD sürücüsüyle yavaşlatıp tam zamanında kitler. |
Yok denecek kadar az, Laboratuvar hassasiyetinde (Tolerans ±%0.5 ve altı) |
Aşındırıcı (Zımpara Etkili) ve Yoğun Malzemelerle Mekanik Mücadele

Yapı kimyasalları sektörü, dozajlama makineleri ve mekanik tesisat için şüphesiz en yıpratıcı ve zorlu ortamlardan biridir. İçerideki silis kumu ve kırma taş tozları zımpara kağıdı etkisi yaparak standart metal ve çelik yüzeyleri haftalar içinde aşındırıp eritirken; selüloz, toz boya veya polimerik katkı gibi çok hafif gramajlı tozlar ise en ufak hava akımında sağa sola uçuşup bunkerin tavanına yapışma eğilimi gösterir.
Bu ekstrem zorluklardan dolayı helezon yaprakları (vida kanatları) ve aktarım boruları, aşınmaya karşı dünyadaki en dayanıklı alaşımlardan olan Tungsten Karbür sert dolgu kaynaklarıyla veya Hardox/Raex çelik plakalarla zırhlanarak imal edilmelidir. Aynı şekilde, yapışıp akmamakta direnen, sıkışıp taşlaşan çimento formundaki malzemelerin kantara dökülmesini sağlamak için kantar ve bunker üzerine güçlü pnömatik darbeli köprü kırıcı (air knocker) sistemler ve akıllı ajitatör bıçakları mecburen entegre edilmelidir.
Geriye Dönük İzlenebilirlik (Traceability) ve Big Data Raporlama
PLC otomasyonlu sistemin fabrikanıza kazandırdığı en stratejik ve yönetimsel büyük avantaj, 'Geriye Dönük İzlenebilirlik' (Traceability) kavramıdır. Sistem, vardiyadaki her bir üretim partisinin (batch) ne zaman, saat kaçta, saniyesinde hangi malzemeden tam olarak kaç gram eksik veya fazla çekildiğinin, helezonların çektiği amper yüklerinin veri kaydını (Big Data) SQL gibi veritabanlarında saklar.
Tüketici Şikayetlerinde Kanıt Sunabilme
Müşteriden haftalar sonra 'Sıvanız duvara yapışmadı, dökülüyor' şeklinde maddi cezası ağır bir şikayet veya mahkeme talebi geldiğinde; ambalajın üzerindeki üretim (lot) barkod numarası SCADA sisteminden geriye dönük incelenir. O gün, o saatte üretilen harcın reçetesine 'Selüloz katkısının ve çimentonun' saniye saniye eksiksiz girip girmediği tartışmasız ve dijital bir kanıt (log dosyası) olarak raporlanıp müşteriye sunulabilir. Bu durum, fabrikanızı büyük hukuki ve ticari tazminatlardan korur.
|
Standart Reçete Malzemesi |
Üretimde Yarattığı Fiziksel ve Mekanik Zorluk |
Mühendislik ve Otomasyon Stratejisi |
|
Yıkanmış Silis Kumu (Ana Gövde Dolgusu) |
Çok aşındırıcı (abrasive), çok yüksek kütleli ve ağır tonajlı dökülme |
Aşınma plakalı kalın yapraklı donanım, düşük devirli volumetrik güçlü besleme sistemi |
|
Portlan Çimento (Ana Bağlayıcı Güç) |
Bunkerde ve siloda kendi ağırlığıyla sıkışarak kemer/köprü yapar |
Kuvvetli vibratör destekli, kapalı devre pnömatik helezonlu ve loadcell takipli besleme |
|
Selüloz / Polimer Katkılar (Mukavemet Artırıcı) |
Toz halinde çok hafif, çok pahalı, havalanır, cidarlara tutunur |
Dış dünyadan izole edilmiş yüksek hassasiyetli küçük çaplı mikro-gravimetrik loss-in-weight helezon ünitesi |
Sıkça Sorulan Sorular
Gelişmiş merkezi SCADA ve PLC sistemi, eski mevcut manuel kumandalı bir tesise sonradan (revizyonla) kurulabilir mi?
Evet, kesinlikle mümkündür. Sahadaki mevcut helezonlar, kapaklar ve kantar ünitesi mekanik olarak sağlamsa, eski analog motor panoları sökülerek yerine PLC ve motor sürücü (VFD) içeren yeni akıllı bir pano eklenir. Tartım kapaklarına pnömatik pistonlar ve yeni loadcell sensörler takılarak tüm tesis haftalar içinde tam otomasyona geçirilip modernize edilebilir.
Mikro katkı maddelerinin dozajlama hassasiyeti neden reçetede bu kadar abartılı derecede önemlidir?
Kimyasal formülde sadece %1-2 civarında yer kaplayan mikro katkı maddeleri (örneğin donma süresini geciktiren özel selülozlar ve polimerler) üretilen yapı kimyasalının maddi maliyetinin neredeyse %50'sini tek başına oluşturur. Reçeteye eksik girmesi ürünün duvarda tutunmamasına (kalite reddine), üretim esnasında gereğinden fazla dökülmesi ise fabrikanın kar marjını tamamen yok etmesine (gizli iflasa) neden olur.
Tonlarca kum dozajlamasında metal helezon borusunun ve yapraklarının hızla aşınması nasıl kalıcı olarak önlenir?
Mekanik sürtünmeyi yenecek bir malzeme yoktur ancak ömrünü devasa oranda uzatabilirsiniz. Helezon sacı standart çelik yerine kalınlaştırılır, ayrıca kumun en çok sürttüğü yaprak dış kenarlarına 'Tungsten Karbür' kaynak dolgusu, gövde içerisine ise değiştirilebilir cıvatalı Hardox zırh plakaları takılarak helezon ömrü 4-5 katına çıkarılır.
Tesisin ürettiği üretim ve sarfiyat raporları fabrikanın muhasebe / ERP programlarına anlık olarak aktarılabilir mi?
Evet, modern Siemens S7 serisi gibi gelişmiş endüstriyel PLC sistemleri ve SCADA bilgisayarları, OPC-UA protokolü veya SQL veritabanı sorguları üzerinden SAP, Logo, Mikro veya özel yazılım şirket içi ERP programlarına gerçek zamanlı (gerçek saniyesinde) ham hammadde sarfiyat ve üretim parti verisi gönderebilir. Böylece stok düşümleri otomatikleşir.
Üretimin tam ortasındayken fabrikada ana elektrik kesintisi yaşanırsa, hazırlanan o anki reçete hafızadan silinir mi veya iptal mi olur?
Hayır, kesinlikle çöpe gitmez. Endüstriyel otomasyonda kullanılan kaliteli PLC donanımlarının üzerindeki 'kalıcı donanım hafızası' (retentive memory veya M-RAM) modülü sayesinde, elektrik saniyesinde kesildiği an sistem o saniyede hangi maldan kaç kilo tarttığını unutmaz, dondurur. Jeneratör veya ana şebeke enerjisi geri geldiğinde sistem kalınan o kilodan tam olarak üretime kaldığı yerden güvenle devam eder.
Yapı kimyasallarında 10-20 kiloluk özel butik küçük üretim partileri (batch) için tartım bandı mı, yoksa tartım bunkeri / helezon mu tercih edilmelidir?
Yapı kimyasallarında malzemelerin havalanıp tozumasını (çevreyi kirletmesini) önlemek ve çok farklı yoğunluklu (kum vs selüloz) malzemeleri rüzgardan korumak için açık ve uzun olan tartım bantları (weigh-belt) yerine, kapalı sistem loadcell tartım bunkerleri (hopper scale) ve sızdırmaz helezonlar her zaman birinci mühendislik tercihi olmalıdır.
Reçete kontrolünü ve ürün aktarımını sağlayan en temel mekanik taşıma elemanlarını öğrenmek için Dozajlama Helezonların Vida Seçimi nasıl yapılır ? teknik yazımızı inceleyebilirsiniz.
Fabrikanıza özel toz dozajlama sistemleri ve gerekli tüm teknik bilgiler için Dozajlama Sistemleri ürünümüzü inceleyebilirsiniz.