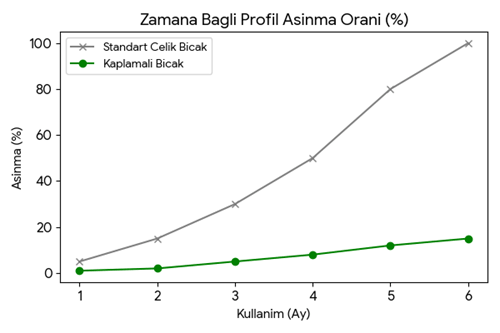
PVC Mikser Pervanelerinde Aşınma Nedenleri ve Belirtileri
PVC Mikser Pervanelerinde Aşınma Nedenleri ve Belirtileri
Plastik profil, boru veya kablo üretimi yapan fabrikalarda, PVC turbo mikserlerin performansı üretim hattının genel verimliliğini belirler. Ancak yüksek devirlerde çalışan mikser pervaneleri zamanla fiziksel deformasyona uğrar. PVC mikser pervanelerinde aşınma nedenleri ve belirtileri, sadece mekanik bir sorun değil, aynı zamanda elektrik tüketimini ve proses kalitesini doğrudan etkileyen kompleks bir süreçtir.
Aşınmış bir bıçak, sadece profil kalınlığının azalması anlamına gelmez. Bıçağın yüzeyindeki aerodinamik yapının bozulması, malzemenin kazan içindeki hareketini (vortex) tamamen değiştirir. Sürekli aşındırıcı dolgu malzemeleriyle yüksek devirde çarpışan bıçaklar, adeta bir zımpara taşına maruz kalmış gibi erimeye başlar.

Pervanelerde Aşınmanın Temel Nedenleri
PVC mikser bıçaklarındaki aşınmanın bir numaralı sorumlusu sürtünmedir. Formülasyona eklenen kalsiyum karbonat (kalsit), titanyum dioksit (TiO2) gibi inorganik dolgu maddeleri oldukça sert ve mikro düzeyde köşeli yapılara sahiptir. Bu maddeler, mikser 700-1100 RPM gibi yüksek hızlarda dönerken bıçak yüzeyine milyonlarca kez çarpar.
İkinci neden ise kazan içi ısıdır. Sürtünme ısısıyla 120°C - 130°C'ye ulaşan karışım, bıçağın metalürjik yapısını sürekli genleşme ve büzülmeye maruz bırakır. Bu ısıl stres (termal yorulma), metalin yüzey direncini düşürerek mikro çatlakların oluşmasına zemin hazırlar. Son olarak, kazana malzemenin yanlış sırayla veya şok halinde dökülmesi, bıçaklara anlık aşırı tork uygulayarak kanatların eğilmesine veya uç kısımların kopmasına neden olabilir
|
Aşınma Nedeni |
Fiziksel Etkisi |
Risk Seviyesi |
|
Kalsit (CaCO3) Kullanımı |
Bıçak uçlarında ve hücum açısında erime |
Kritik / Çok Yüksek |
|
Yüksek RPM (Devir) |
Metal yüzeyinde kavitasyon ve çizilme |
Yüksek |
|
Termal Yorulma |
Yüzeyde mikro çatlaklar ve kılcal kırılmalar |
Orta |
|
Yanlış Besleme (Şok Yük) |
Bıçak kanatlarında eğilme / Balans bozukluğu |
Ani / Yüksek |
Aşınmanın En Önemli Belirtisi: Motor Akımındaki Artış
Bıçakların aşındığını anlamak için her seferinde kazanı açıp fiziksel kontrol yapmanıza gerek yoktur. Eğer otomasyon ve elektrik bakım geçmişiniz varsa, mikserin PLC ekranındaki veya S7-1200 gibi kontrolcülerin kaydettiği akım (Amper) trendlerine bakmanız yeterlidir. Aşınan bir bıçak, aerodinamik kesme özelliğini kaybeder. Havayı ve malzemeyi yarmak yerine, malzemeyi iter. Bu körleşme, rotor miline binen direnci artırır.
Motor, malzemenin dönmesini sağlamak için şebekeden daha fazla akım çeker. Eskiden 10 dakikada jelleşen ve motoru maksimum 150 Amperde tutan bir formül, bıçak aşındığında hem 15 dakikada jelleşmeye başlar hem de akım 190-200 Amperlere kadar fırlar. Ana panodaki kontaktörlerin ömrünün kısalması ve motorun aşırı ısınması, mekanik bir bıçak aşınmasının elektriksel belirtileridir.

Kalite Düşüşü ve Proses Uzaması
Mekanik ve elektriksel belirtilerin yanı sıra proses kalitesi de ciddi sinyaller verir. Eğer karışımın hedeflenen sıcaklığa ulaşma süresi (gelation time) her geçen hafta birkaç dakika uzuyorsa, bıçağınız sürtünme üretemiyor demektir. Ayrıca kazan dibinde biriken ve sertleşen malzemeler (yanma/topaklanma), alt sıyırıcı bıçağın uçlarının aşındığına ve dipteki malzemeyi yukarı kaldıramadığına işarettir.
|
Belirti / Sinyal |
Tespiti Yapılacak Bölge |
Olası Aşınma Yeri |
|
Motor amperinde %15-20 artış |
Otomasyon Ekranı / Sürücü |
Bıçakların genel aerodinamik yüzeyi |
|
Kazan dibinde malzeme yapışması |
Kazan İçi / Alt Bölge |
Alt sıyırıcı bıçak uçları |
|
Karışım süresinin %25 uzaması |
Üretim Süresi (Kronometre) |
Orta ve üst bıçak hücum açıları |
|
Aşırı titreşim ve ses |
Motor ve Rulman Gövdesi |
Kanatlarda asimetrik aşınma (Balans) |
Aşınmayı engellemek ve pervanelerin ömrünü 3-4 katına çıkarmak için hangi metalürjik yöntemlerin uygulandığını öğrenmek isterseniz Turbo PVC Mikser Bıçaklarında Aşınma Önleyici Kaplama Teknolojileri yazımıza geçiş yapabilirsiniz.
Sıkça Sorulan Sorular
Mikser pervanesinin aşındığı ilk nereden anlaşılır?
En net belirti, malzemenin istenen sıcaklığa ulaşma süresinin (karışım süresi) uzaması ve motorun çektiği amperin artmasıdır.
Pervanedeki aşınma motoru yakar mı?
Doğrudan yakmaz ancak motor sürekli nominal akımının üst sınırlarında (veya üstünde) çalışırsa aşırı ısınır. Koruma röleleri devreye girmezse motor sargıları zarar görebilir.
Kalsit oranı yüksek formüllerde aşınma ne kadar sürede başlar?
Eğer bıçak standart paslanmaz çelik ise, yüksek kalsitli formüllerde belirgin aşınmalar 3-4 ay gibi kısa bir sürede başlayabilir.
Aşınan bıçağa kaynak yapılarak tamir edilir mi?
Basit elektrot kaynakları bıçağın balansını bozar. Özel TIG veya lazer kaynak teknolojileriyle dolgu yapılmalı ve ardından dinamik balans alınmalıdır, ancak yeni bir kaplamalı bıçak kadar verimli olmaz.
Bıçak aşınması otomasyon panosundan görülebilir mi?
Evet, güncel PLC sistemleri (örneğin S7-1200) akım trafolarından aldığı veriyi trend olarak çizer. Amper eğrisindeki kademeli yükseliş mekanik aşınmanın net bir göstergesidir.
Kazan dibindeki yanmalar bıçak aşınmasından mı kaynaklanır?
Çoğunlukla evet. Alt sıyırıcı bıçak aşındığında kazan ile bıçak arasındaki boşluk (tolerans) artar. Orada kalan malzeme devirdaime katılamaz ve sürtünme ile yanar.
OMMIX'in yüksek tolerans standartlarıyla ürettiği, aşınmaya karşı maksimum direnç gösteren özel tasarım mikser bıçaklarını incelemek için Turbo Mikser Bıçakları sayfamızı inceleyin.