Pervane Tasarımının PVC Karışım Süresine Etkisi
Pervane Tasarımının PVC Karışım Süresine ve Kalitesine Etkisi
PVC karışımı hazırlarken hedeflenen şey, hammaddeleri basitçe birbirine katmak değil, reçine partiküllerinin gözeneklerini ısı yardımıyla açıp sıvı/katı katkı maddelerini bu gözeneklere hapsetmektir. Bu fiziksel reaksiyonun kalbi, kazan içindeki "girdap" (vortex) yapısıdır. Pervane tasarımının PVC karışım süresine ve kalitesine etkisi, işte bu girdabın ne kadar kusursuz oluşturulduğuyla doğrudan ilgilidir.
Bir çay bardağındaki şekeri karıştırırken oluşan huniyi düşünün. PVC mikserinde de tam olarak bu huni yapısı hedeflenir. Malzeme kazan çeperlerinden yukarı tırmanmalı, kapağa çarpmadan kavis çizerek tekrar merkeze (bıçağın göbeğine) dökülmelidir. Bu döngünün saniyede defalarca kusursuz şekilde gerçekleşmesi, bıçakların kanat açılarına (pitch angle) ve yüzey alanına bağlıdır.

Hücum Açıları ve Kesme Kuvveti (Shear Force)
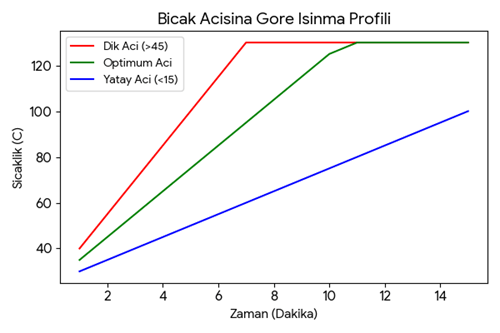
Pervanenin yatay düzlemle yaptığı açı, malzemenin ne kadar hızlı ısınacağını belirler. Açı çok dik olursa, bıçak adeta bir duvar gibi malzemeye çarpar. Bu durum muazzam bir sürtünme (shear force) yaratır, malzeme çok hızlı ısınır ancak motor akımı da tehlikeli sınırları zorlar. Ayrıca gereğinden fazla kesme kuvveti, polimer zincirlerinin kırılarak malzemenin moleküler yapısının bozulmasına (degradasyon) neden olabilir.
Eğer açı çok düşük (yatay) olursa, bıçak malzemeyi kesmek yerine sadece altında kaydırır. Akım çok düşük kalır, motor rahat çalışır fakat malzeme 120°C'ye 10 dakikada ulaşması gerekirken 20 dakikada zor ulaşır. Bu da fabrikanın günlük vardiyasında üreteceği tonajı yarı yarıya düşürür. OMMIX, motor gücü ile karışım süresi arasındaki bu hassas dengeyi kuran optimum bıçak açılarını tasarlar.
|
Bıçak Açısı Karakteristiği |
Isınma Hızı (Sürtünme) |
Motor Yükü (Amper) |
Karışım Kalitesi (Homojenlik) |
|
Çok Dik Açı (>45 Derece) |
Çok Hızlı |
Aşırı Yüksek (Riskli) |
Düşük (Topaklanma riski) |
|
Optimum OMMIX Açısı |
Hızlı ve Dengeli |
Nominal (Tasarruf) |
Çok Yüksek (Tam homojen) |
|
Düşük/Yatay Açı (<15 Derece) |
Çok Yavaş |
Düşük |
Katmanlaşma riski var |
Kazan ve Bıçak Arasındaki Boşluk (Tolerans)
Pervane tasarımının en hayati ölçülerinden biri de uç noktaların kazan çeperine ve tabanına olan uzaklığıdır. Alt sıyırıcı bıçak ile kazan tabanı arasında genellikle 1-1,5 mm gibi çok ince bir tolerans bırakılır. Eğer bu mesafe hatalı tasarlanırsa (veya bıçak aşındığı için bu mesafe büyürse), dipte kalan PVC tozu girdaba katılamaz.
Devirdaime girmeyen bu malzeme tabakası, üstte dönen malzemenin ısısıyla adeta fırınlanarak yanar. Siyah lekeler halinde bitmiş profile veya boruya karışarak ciddi kalite reddine (fire) sebep olur. Makine imalatı ve otomasyon perspektifinden bakıldığında, tasarım sadece bilgisayar ekranındaki şık bir 3D çizimden ibaret değildir; mekaniğin ve sahanın gerçekleriyle (titreşim, termal genleşme) uyumlu olmalıdır.

Tasarımın Proses Kalitesine Katkısı
Doğru pervanelerle donatılmış bir mikserde, tüm formül elemanları (stabilizatör, kaydırıcı, titanyum, kalsit) PVC molekülüne eşit oranda nüfuz eder. Bu durum ekstrüder (çekme) hattında eriyiğin stabil akmasını, kalıp çıkışında basınç dalgalanmalarının önlenmesini ve nihai ürünün darbe dayanımının (impact strength) en üst seviyede olmasını sağlar.
|
Tasarım Kusuru |
Mikserdeki Sonucu |
Ekstrüzyon Hattındaki Etkisi |
|
Hatalı Deflektör (Üst) Bıçak |
Malzeme kapağa sıçrar ve merkez boşalır |
Reçine katkıları ememez, kalıpta gaz yapar |
|
Gereğinden Geniş Orta Bıçak |
Motora aşırı yük biner, malzeme ezilir |
Eriyik sıcaklığı dengesizleşir, boru/profil çatlar |
|
Alt Bıçakta Fazla Boşluk |
Kazan dibinde malzeme kalır ve yanar |
Profil yüzeyinde siyah noktalar/yanık izleri oluşur |
Tasarımın önemini anladıktan sonra tesisinize yeni bir bıçak alırken neleri göz önünde bulundurmanız gerektiğini öğrenmek için PVC Mikser Bıçağı Seçerken Dikkat Edilmesi Gereken Kriterler rehberimizi okumaya devam edin.
Sıkça Sorulan Sorular
Bıçak açısını kendimiz değiştirebilir miyiz?
Hayır, mikser bıçakları belirli bir açıda kaynaklanır ve dinamik balansı bu açıya göre alınır. Açıya fiziksel müdahale balansı bozar ve rulmanları dağıtır.
İdeal karışım süresi ne kadardır?
Kazan kapasitesine, formüle ve soğutma hattına bağlı olarak sıcak karışım genellikle 7-12 dakika sürer. Doğru tasarımla bu süre standardize edilir.
Pervane çapı kazana tam sıfır mı olmalıdır?
Kesinlikle hayır. Yüksek ısıda çelik genleşir. Sıfır boşluk bırakılırsa, bıçak ısındığında uzayarak kazan çeperine sürter ve ciddi kazalara yol açar. Genleşme payı hesaplanarak tolerans bırakılır.
Tasarımın motor tüketimine doğrudan etkisi var mıdır?
Kesinlikle vardır. Aerodinamik direnci düşük, malzemenin akışkanlığını sağlayan bir tasarım, motorun aktif güç tüketimini (kW) %30'a kadar düşürebilir.
Deflektör bıçak olmazsa ne olur?
Girdap merkezine doğru akış sağlanamaz, malzeme merkezkaç kuvvetiyle dışa yığılır, ortada boşluk oluşur ve homojen bir ısı transferi gerçekleşmez.
OMMIX özel formüllere göre bıçak tasarımı yapıyor mu?
Evet, sert (rigid) PVC, yumuşak (soft) PVC veya çok yüksek kalsitli formüllerin her biri için farklı akış dinamiklerine sahip pervane tasarımları yapmaktayız.
Üretim sürenizi kısaltıp ürün kalitenizi artıracak, kazanınıza milimetrik uyum sağlayan mühendislik harikası OMMIX mikser bıçaklarını inceleyin.