Dozajlama Makinelerinde PLC ile Üretim Otomasyonu
Dozajlama Makinelerinde PLC Otomasyonu ile Üretim Hattında Verimlilik Nasıl Sağlanır?
Kapasite ve hızın sınırlarının zorlandığı modern Endüstri 4.0 ve karanlık fabrika devrinde endüstriyel tesislerin asıl atan kalbi, mekanik dişlilerde değil o makinelere ne yapacağını söyleyen ileri seviye otomasyon sistemlerinde (beyinde) atar. Devasa dozajlama makinelerinin sadece çelik şaselerden, kontaktörlerden ve kaba mekanik parçalardan ibaret olduğu, operatörün el ve göz kararıyla düğmeye bastığı günler çok geride kaldı.
Günümüzde bu dev sistemler, sahadaki yüzlerce sensörden (hız, sıcaklık, basınç ve ağırlık) gelen analog ve dijital verileri mikrosaniyeler içinde toplayıp analiz eden, insan zekasından çok daha hızlı anlık tepki kararları verebilen yapay zeka entegreli PLC (Programlanabilir Lojik Kontrolör) tabanlı endüstriyel bilgisayarlar ile kusursuzca yönetilmektedir. Üretim verimliliğine, sıfır duruşa (zero-downtime) ve hatasız kaliteye katkıları tartışılmaz olan bu PLC donanımlarının teknik altyapısını ve bir dozajlama elektrik panosunun arkasındaki derin IT/OT ağ tasarımını inceleyeceğiz.
Endüstri Standardı: Siemens S7-1200 / S7-1500 ve İleri Düzey Analog Veri İşleme

Özellikle Türkiye ve Avrupa'daki endüstriyel projelerde sağlamlığı, geniş haberleşme desteği ve kolay arıza tespiti ile kendini kanıtlamış Siemens S7-1200 serisi gibi kompakt veya S7-1500 serisi gibi devasa PLC sistemleri, dozajlama ünitelerinin ve fabrikaların ana beyni konumunda endüstri standardı (industry standard) haline gelmiştir. Bu PLC'lerin en büyük gücü; ağır silo şartlarında çalışan loadcell sensörlerinden gelen son derece zayıf ve parazite açık analog ağırlık sinyallerini, bünyelerine takılan donanımsal özel ağırlık okuma modülleri (örn: Siemens SIWAREX modülü) veya 24-bit 4-20mA çeviriciler ile saniyede binlerce kez hatasız olarak okuyabilmeleridir.
Arka Uç Veritabanı (Backend DB) Entegrasyonu: PHP ve MySQL ile SCADA
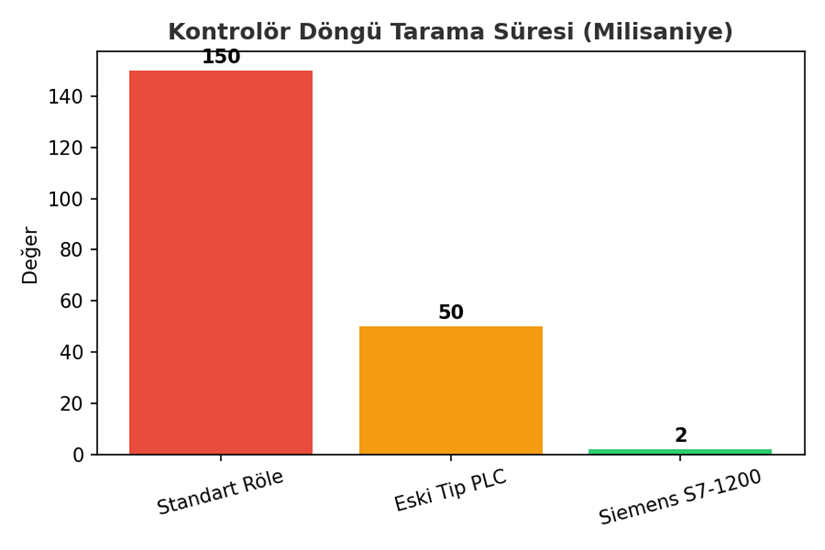
Sahadan Siemens PLC tarafından toplanan bu canlı üretim ve ağırlık tüketim verileri, otomasyon dünyasında sadece ekranda kalmaz. Modern IT vizyonuna sahip fabrikalarda bu veriler bir OPC-UA sunucusu üzerinden fabrikanın lokal (yerel) arka uç serverlarına anlık aktarılır. Bu sunucularda çalışan PHP tabanlı arayüzler ve esnek MySQL veritabanı mimarileri sayesinde, üretim mühendisleri cep telefonlarından veya ofislerindeki bir web panelden (SCADA) o an silolardan kaç kilo çimento çekildiğini, reçete (formül) sadakat oranlarını canlı grafiklerle izler ve tüm verileri tek tuşla Excel / PDF raporu haline getirebilir. Okunan bu ağırlık verisi, milisaniyelik PLC tarama (scan cycle) süreleriyle işlenerek, sistemin gravimetrik kayıpsız besleme prensibiyle üretim kalitesini korumasını garanti eder.
|
Sistem Donanım Bileşeni |
Otomasyondaki Temel Matematiksel Görevi |
Saha ve Verimlilik Açısından Operasyonel Avantajı |
|
Ana CPU (Örn: Siemens S7-1200 PLC) |
Tüm sistemin saniyede milyon işlem yapan mantık (logic) kontrolörü |
Çok Hızlı tepki süresi, esnek ve gelişmiş programlama dilleri (Ladder Logic, SCL, FBD) ile kolay güncellenebilirlik |
|
HMI Paneli (Dokunmatik Ekran) |
Operatörün reçete gramajlarını girdiği, alarmları gördüğü grafiksel komuta arayüzü |
Zorlu fabrika şartlarında (eldivenle) bile kullanım kolaylığı, anlık PID ve ağırlık grafik trendlerinin canlı takibi |
|
Motor Sürücüsü Cihazı (VFD/İnverter) |
PLC'den gelen komutla helezon motorunun torkunu koruyarak milimetrik devrini ayarlar |
PID döngüsü komutlarıyla, hedefe yaklaşan son gramlarda motoru bayıltmadan mükemmel yavaşlatarak fireyi tamamen sıfırlar |
Motor Panosu (MCC), Kritik Ağ İzolasyonu ve Otomasyon Devre Tasarımı

Mekanik sistemin gizli gücünü sahadaki helezonlara ve şaselere aktaran şey, iyi projelendirilmiş, topraklanmış ve ısı yalıtımı yapılmış bir endüstriyel MCC motor güç panosudur. Ağır 3-fazlı asenkron dev motorları yüksek torkla sürmek, toz tıkanmalarını çözen köprü kırıcı ajitatör bıçakları kontrol etmek sadece donanımsal değil, çok katı elektriksel güvenlik gerektirir.
IT & OT Network Güvenliği (Firewall ve İzolasyon)
Ağ (Network) tabanlı bir otomasyon devresinde en büyük tehlike siber veya ağ trafik gecikmeleridir (latency). Örneğin, makinenin kontrol edildiği fabrika endüstriyel yerel ağında (LAN) aynı anda şirketin tasarım ofisindeki CAD programları (Örn: Solidworks PDM, ağır tasarım render transferleri) çalışıyor ve arka planda kontrolsüz devasa gigabaytlarca veri indiriyor/yüklüyorsa, bu ağ trafiği tıkanıklığı yaratır. PLC'den sürücüye giden Profinet paketleri (saniyede durdurma komutları) milisaniyelerce gecikir ve helezon o an zamanında duramayarak (gecikmeden dolayı) sisteme yanlış gramaj dökülmesine ve kalite reddine sebep olur. Bu siber krizleri önlemek için, IT kuralları (Windows Güvenlik Duvarı/Firewall ayarları), Vlan yapılandırmaları ve endüstriyel network cihazlarıyla IT ağı ile PLC/OT otomasyon ağı fiziksel ve yazılımsal olarak birbirinden katı şekilde izole (izole router ile) edilmelidir.
Akıllı PID (Oransal-İntegral-Türevsel) Algoritması ile Kayıpsız Üretim
PLC donanımının sadece çalış/dur yapan bir sistem olmaktan çıkıp 'yapay bir usta' gibi davranmasını sağlayan en kritik teknoloji içindeki PID (Proportional-Integral-Derivative) kapalı döngü fonksiyon bloklarıdır. Sistem, mühendisin girdiği hedef ağırlık ile kantara akan canlı gerçek ağırlık (feedback) arasındaki matematiksel hata farkını her an hesaplar ve bu hatayı kapatmak için motor sürücüsüne gönderdiği akım hızına (0-50 Hz arası frekansa) oransal (P), integral ve türev (D) hesaplarıyla anlık ve çok yumuşak müdahaleler eder. Asla helezonu aniden durdurup şok yaşatmaz.
Düzgün bir mühendis tarafından çok doğru PID katsayı (parametre) ayarlarıyla devreye (commissioning) alınan gelişmiş bir PLC otomasyonu, makinenin tartım hassasiyetini adeta bir kuyumcu terazisi kadar mükemmelleştirir. İlk baştaki yatırım (donanım/yazılım) maliyeti yöneticilere oldukça yüksek gibi görünse de; firelerin önlenmesi, hatalı reçete (bozuk ürün) çıkmaması ve tek bir personelin devasa hatları merkezden yönetebilmesi fabrikaya çok uzun vadeli operasyonel karlılık (düşük OPEX) ve eşsiz bir prestij sağlar.
|
Haberleşme İletişim Protokolü |
Fiziksel / Mimari Özelliği |
Otomasyon Sistemindeki Kullanım Yeri ve Görevi |
|
Profinet / EtherCAT |
Endüstriyel Ethernet tabanlıdır, şok derecede çok hızlı, zaman duyarlı (Deterministic) ve kopmalara karşı son derece güvenilir |
Ana beyin PLC cihazı ile VFD sürücüler, fabrika merkezi SCADA odası veya genel bulut ERP ağı arasındaki omurga bağlantısı |
|
Modbus RTU / TCP-IP |
Ekonomik lisanssız altyapı, son derece evrensel, neredeyse piyasadaki her markayla anında kolayca entegre olabilir |
Pano içindeki lokal Motor sürücüleri (VFD), ortam sensörleri ve ucuz ağırlık okuyucu indikatörleri ile ekonomik haberleşme |
|
Geleneksel Analog 4-20mA Voltaj |
Geleneksel donanım, fiziksel kablolama, elektromanyetik güç gürültüsüne (EMI) karşı 0-10V'ye göre çok daha dayanıklı sinyal yapısı |
Uzaktaki Loadcell okuyucu transmiterinden (yükselteçten) ana PLC üzerindeki analog input giriş (AI) kartına saf veri/sinyal taşıma |
Sıkça Sorulan Sorular
Üst düzey bir dozajlama makinesi yatırımı için genellikle hangi global PLC donanım markaları tercih edilir ve neden?
Dünya çapında sanayi stabilitesi, yazılım ekosisteminin gücü, zorlu ortam dayanıklılığı ve 20 yıl sonra bile herhangi bir yedek parçasının/modülünün kolayca bulunabilirliği açısından Siemens (S7-1200 / S7-1500 serisi), Allen-Bradley (Rockwell), Omron ve Schneider Electric otomasyon projelerinde her zaman en sık tercih edilen altın standartlardır.
PLC sistem yazılımında, yüzlerce farklı ürün reçetesi (karışım formülleri) elektrik kesilse bile nerede güvenle saklanır?
PLC donanımının kendi içindeki kalıcı (retentive/non-volatile) hafıza alanlarında, özel Data Block (DB) yapıları içinde pil/kapasitör desteğiyle güvenle tutulur. İstenirse veri güvenliği için doğrudan cihaza bağlı olan HMI ekranın kendi SSD hafızasında, takılı bir harici USB flash bellekte veya ana SCADA sunucusunda binlerce (hatta sınırsız) üretim reçetesi dışa aktarılıp yedeklenebilir.
Makinedeki bu kapalı PLC sistemi doğrudan şirket ağına (İnternete) bulut bağlantısı yapabilir mi, bu güvenli midir?
Evet, ancak özel donanımlarla. Arada güvenliği sağlayan güçlü Endüstriyel VPN Router cihazları veya donanımsal Firewall'lar aracılığıyla makine sadece istenen portlardan internete kontrollü ve şifreli olarak açılabilir. Bu mimari (IIoT) sayesinde makineyi üreten mühendis firma, makine nerede olursa olsun Almanya'dan veya İstanbul'dan uzaktan cihaza bağlanarak arıza tespiti, hata teşhisi veya yeni özellikler için uzaktan yazılım güncellemesi yapabilir.
Makine tam formüle göre yoğun dozajlama işlemi yaparken fabrikada ana elektrik şebekesi çöker/kesilirse içeride dozajlanan eksik malzeme miktarı bilgisi tamamen kaybolur mu?
Kesinlikle hayır, kaliteli bir donanımda kaybolmaz. Düzgün bir otomasyon pano mimarisinde; güç (akım) kesildiği veya dalgalandığı mikrosaniye anında, ana CPU tüm aktif ağırlık sayaçlarını, pozisyonları ve hedefleri kendi üzerindeki kalıcı EEPROM flaş yongasına (retain memory) anında yazar ve dondurur. Enerji geri gelip jeneratör devreye girdiğinde PLC kendini toparlar ve sistem üretim sürecine zerre hata yapmadan kaldığı yarım kilodan ve kaldığı aynı helezon turundan güvenle devam eder.
Maliyetten kaçmak için PLC ve frekans motor sürücüsü (İnverter) kullanmadan, sadece eski tip kontaktör ile (on-off çalışarak) gravimetrik veya hassas dozajlama yapılabilir mi?
Kesinlikle yapılamaz. Gerçek bir gravimetrik veya kayıplı tartım sistemi son derece hassas devir ve hız kontrolü gerektirir (PID algoritması ile yavaşlama). Standart kontaktörler elektriği sadece aç-kapa (1 veya 0, yani tam güç ver veya tam dur) yaptığı için, helezon tam hızla dönüp anında dursa bile içerideki o son momentum ve havada kalan serbest düşme (free-fall) ataleti yüzünden malzemenin hedef gramajını çok fazla (kilolarca) aşar ve formülde asla geri dönüşü olmayan ölümcül (sürekli) üretim fireleri verir.
Sahanın içindeki hassas elektronik içeren PLC ve Sürücü otomasyon panoları ağır, kumlu, nemli ve agresif kimyasal tozlardan fiziksel olarak nasıl %100 korunmalıdır?
Elektrik güç panoları ve HMI montaj kasaları mekanik olarak en az IP54, ancak ideal ve sağlıklı olanı IP65 (çimento ve un ortamları için kesin şarttır) endüstriyel koruma sınıfında üretilmelidir. Kapakları yüksek kalite dökme sızdırmaz poliüretan contalı, kaliteli kilit mekanizmalı, kalın sac metal veya korozyonlu alanlarda paslanmaz çelik dolaplar şeklinde yekpare olmalı ve içerisine toz/nem almamalıdır. Soğutma gerekiyorsa pano içi fanlar mutlaka dışarıdan tozu filtreleyen ince sünger kasetli tipte tasarlanmalıdır.
Otomasyonel ve teknik altyapıyı tamamladıktan sonra, yatırım maliyetlerini etkileyen unsurları görmek için Dozajlamada fiyatları etkileyen faktörler nelerdir ? rehberimize göz atabilirsiniz.
Fabrikanıza özel toz dozajlama sistemleri ve gerekli tüm teknik bilgiler için Dozajlama Sistemleri ürünümüzü inceleyebilirsiniz.