Автоматизация Производства с Помощью ПЛК в Дозаторах
Как автоматизация дозирующих машин с помощью ПЛК может повысить эффективность производственной линии?
В современную эпоху Индустрии 4.0 и «темных заводов», где производительность и скорость работают на пределе своих возможностей, истинное сердце промышленных предприятий бьется не в механических шестернях, а в передовых системах автоматизации (мозге), которые управляют этими машинами. Времена, когда массивные дозирующие машины состояли только из стальных рам, контакторов и примитивных механических деталей, а оператор нажимал кнопки вручную и визуально, давно прошли.
Сегодня этими масштабными системами безупречно управляют промышленные компьютеры на базе ПЛК (программируемых логических контроллеров), интегрированных с искусственным интеллектом. Эти компьютеры собирают и анализируют аналоговые и цифровые данные с сотен датчиков (скорости, температуры, давления и веса) в полевых условиях за микросекунды, принимая мгновенные решения гораздо быстрее, чем это может сделать человеческий интеллект. Мы рассмотрим техническую инфраструктуру этих компонентов ПЛК, чей вклад в эффективность производства, отсутствие простоев и безупречное качество неоспорим, а также глубокую ИТ/ОТ-сетевую архитектуру, лежащую в основе распределительного щита для дозирования.
Отраслевой стандарт: Siemens S7-1200 / S7-1500 и усовершенствованная аналоговая обработка данных.

Особенно в промышленных проектах в Турции и Европе компактные системы ПЛК, такие как серия Siemens S7-1200, или массивные, такие как серия S7-1500, доказали свою надежность, широкую поддержку коммуникаций и простоту устранения неполадок, став отраслевым стандартом и выступая в качестве «мозга» дозирующих устройств и заводов. Наибольшее преимущество этих ПЛК заключается в их способности считывать чрезвычайно слабые и подверженные помехам аналоговые сигналы веса от датчиков нагрузки, работающих в условиях тяжелых силосов, тысячи раз в секунду без ошибок, используя специально разработанные аппаратные модули считывания веса (например, модуль Siemens SIWAREX) или 24-битные преобразователи 4-20 мА.
Интеграция с базой данных на стороне бэкэнда: SCADA с PHP и MySQL.
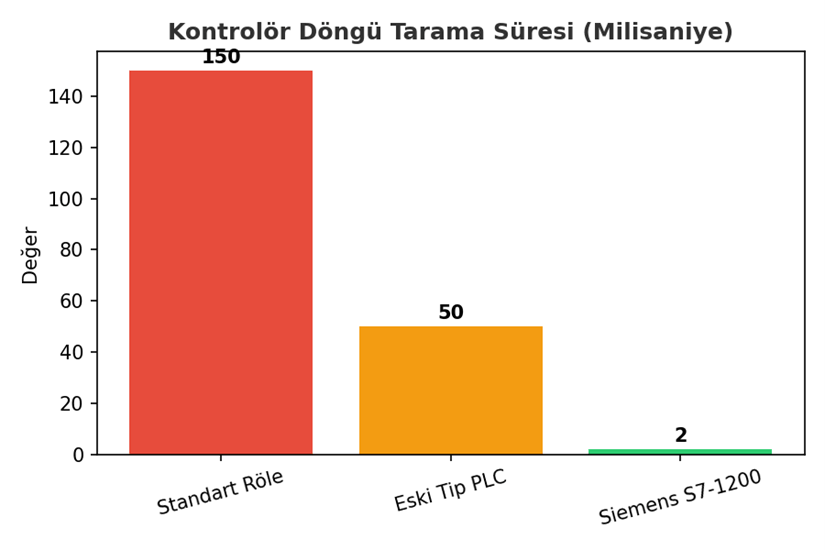
В мире автоматизации данные о производстве и расходе цемента в режиме реального времени, собираемые ПЛК Siemens непосредственно на объекте, не остаются только на экране. На предприятиях с современными ИТ-решениями эти данные мгновенно передаются с OPC-UA сервера на локальные серверы предприятия. Благодаря интерфейсам на основе PHP и гибкой архитектуре баз данных MySQL, работающим на этих серверах, инженеры-технологи могут отслеживать количество килограммов цемента, извлекаемого из силосов в любой момент времени, показатели точности рецептуры с помощью графиков в реальном времени на своих мобильных телефонах или веб-панели (SCADA) в своих офисах, а также одним щелчком мыши преобразовывать все данные в отчеты Excel/PDF. Эти данные о весе обрабатываются с миллисекундными циклами сканирования ПЛК, гарантируя поддержание качества продукции благодаря гравиметрическому принципу подачи без потерь.
|
Компоненты системного оборудования |
Фундаментальная математическая задача в автоматизации |
Оперативное преимущество с точки зрения полевых работ и производительности. |
|
Главный процессор (например: ПЛК Siemens S7-1200) |
Логический контроллер всей системы выполняет миллионы операций в секунду. |
Очень быстрое время отклика, гибкие и передовые языки программирования (лестничная логика, SCL, FBD) для простоты обновления. |
|
Панель HMI (сенсорный экран) |
Графический интерфейс управления, в котором оператор вводит граммы лекарственных препаратов по рецепту и просматривает сигналы тревоги. |
Простота использования даже в суровых заводских условиях (в перчатках), мониторинг в реальном времени показаний ПИД-регулятора и тенденций изменения веса. |
|
Устройство управления двигателем (частотно-регулируемый привод/инвертор) |
ПЛК точно регулирует скорость вращения шнекового двигателя, поддерживая при этом его крутящий момент, на основе команд, поступающих от ПЛК. |
Благодаря управлению с помощью ПИД-регулятора, двигатель идеально замедляется на последних граммах, приближаясь к цели, без остановки, что полностью исключает потери. |
Панель управления двигателем (MCC), изоляция критически важных сетей и проектирование цепей автоматизации.

Передача скрытой мощности механической системы на винтовые конвейеры и шасси на месте эксплуатации осуществляется с помощью хорошо спроектированного, заземленного и теплоизолированного промышленного распределительного щита MCC. Для привода мощных трехфазных асинхронных двигателей с высоким крутящим моментом и управления лопастями мешалки, предотвращающими засорение пылью, требуется не только оборудование, но и очень строгая электробезопасность.
Безопасность ИТ и ОТ-сетей (брандмауэр и изоляция)
В автоматизированной системе на основе сети наибольший риск связан с киберугрозами или задержками сетевого трафика. Например, если программы САПР из конструкторского бюро компании (например, Solidworks PDM, передача больших объемов данных) одновременно работают в локальной сети (LAN) завода, управляя станком, и бесконтрольно загружают/выгружают огромные объемы данных в фоновом режиме, это создает перегрузку сетевого трафика. Пакеты Profinet (команды остановки в секунду) от ПЛК к приводу задерживаются на миллисекунды, и винтовой конвейер не может вовремя остановиться (из-за задержки), что приводит к неправильной дозировке и отбраковке продукции. Для предотвращения подобных киберкризисов необходимо использовать правила ИТ (настройки брандмауэра Windows), конфигурации VLAN и промышленные сетевые устройства для строгой изоляции ИТ-сети от сети автоматизации ПЛК/ОТ физически и программно (с помощью изолированного маршрутизатора).
Производство без потерь с использованием интеллектуального ПИД-регулятора (пропорционально-интегрально-дифференциального).
Наиболее важной технологией, позволяющей аппаратному обеспечению ПЛК выйти за рамки простого запуска и остановки и вести себя как «искусственный мастер», являются функциональные блоки замкнутого контура ПИД-регулирования (пропорционально-интегрально-дифференциального). Система постоянно вычисляет разницу математической ошибки между целевым весом, введенным инженером, и фактическим весом (обратной связью), поступающим на весы, и для устранения этой ошибки она мгновенно и очень плавно корректирует текущую скорость (частота от 0 до 50 Гц), передаваемую на драйвер двигателя, используя пропорциональные (P), интегральные и дифференциальные (D) вычисления. Она никогда не останавливает шнек внезапно, вызывая удар.
Усовершенствованная система автоматизации на базе ПЛК, введенная в эксплуатацию квалифицированным инженером с очень точными настройками коэффициентов (параметров) ПИД-регулятора, обеспечивает высочайшую точность взвешивания, сравнимую с ювелирными весами. Хотя первоначальные инвестиции (в оборудование/программное обеспечение) могут показаться руководителям довольно высокими, предотвращение потерь, исключение бракованных рецептур (дефектной продукции) и возможность управления крупными производственными линиями из центрального пункта одним сотрудником обеспечивают заводу очень высокую операционную прибыльность в долгосрочной перспективе (низкие эксплуатационные расходы) и непревзойденный престиж.
|
Протокол связи |
Физическая/архитектурная особенность |
Его место и роль в системе автоматизации |
|
Profinet / EtherCAT |
Она основана на промышленном Ethernet, невероятно быстрая, чувствительная ко времени (детерминированная) и чрезвычайно надежная в отношении прерываний. |
Главный блок управления (ПЛК) и частотно-регулируемые приводы являются связующим звеном между центральной SCADA-системой завода и общедоступной облачной ERP-сетью. |
|
Modbus RTU / TCP-IP |
Экономичная, не требующая лицензирования инфраструктура отличается высокой универсальностью и может мгновенно и легко интегрироваться практически с любым брендом на рынке. |
Экономичная связь с локальными частотно-регулируемыми приводами (VFD, Vehicle-Driven Fluid Dependents) в панели управления, датчиками окружающей среды и недорогими индикаторами веса. |
|
Традиционный аналоговый вольтметр 4-20 мА |
Традиционное оборудование, физическая кабельная разводка и структура сигнала, гораздо более устойчивая к электромагнитным помехам (ЭМП), чем 0-10 В. |
Передача чистых данных/сигнала от удаленного передатчика (усилителя) датчика нагрузки на плату аналогового входа (AI) главного ПЛК. |
Часто задаваемые вопросы
Какие мировые бренды ПЛК-оборудования обычно предпочитают при инвестировании в высококачественные дозирующие устройства и почему?
Во всем мире Siemens (серии S7-1200 / S7-1500), Allen-Bradley (Rockwell), Omron и Schneider Electric неизменно считаются эталоном качества для проектов автоматизации благодаря своей промышленной стабильности, надежной программной экосистеме, устойчивости к суровым условиям эксплуатации и легкой доступности запасных частей/модулей даже спустя 20 лет.
Где в программном обеспечении ПЛК безопасно хранятся сотни различных рецептов продуктов (формулировок смесей), даже если отключится электропитание?
Аппаратное обеспечение ПЛК надежно хранит производственные рецепты во внутренних энергонезависимых областях памяти в выделенных структурах блоков данных (DB), поддерживаемых батареями/конденсаторами. При необходимости, для обеспечения безопасности данных, тысячи (или даже неограниченное количество) производственных рецептов могут быть экспортированы и скопированы на SSD-накопитель дисплея HMI, напрямую подключенного к устройству, на внешний USB-накопитель или на главный SCADA-сервер.
Может ли эта система ПЛК с замкнутым контуром, установленная в оборудовании, напрямую подключаться к корпоративной сети (Интернету) через облако, и насколько это безопасно?
Да, но со специализированным оборудованием. Благодаря мощным промышленным VPN-маршрутизаторам или аппаратным межсетевым экранам, обеспечивающим безопасность, машина может получать доступ к интернету только контролируемым и зашифрованным способом через необходимые порты. Благодаря такой архитектуре (IIoT) инженерная компания, изготовившая машину, может удаленно подключаться к устройству из любой точки мира — из Германии или Стамбула — для устранения неполадок, диагностики ошибок или удаленного обновления программного обеспечения для добавления новых функций.
Если во время выполнения машиной операции высокоинтенсивного дозирования по точной формуле произойдет сбой/прерывание основного электропитания на заводе, будет ли полностью потеряна информация о количестве недостающего дозированного материала?
Абсолютно нет, это не потеряется в качественном оборудовании. В правильно спроектированной архитектуре панели управления автоматизацией в момент прерывания или колебания напряжения питания главный процессор мгновенно записывает и фиксирует все активные счетчики веса, положения и целевые значения на свой постоянный чип флэш-памяти EEPROM (память хранения). Когда питание восстанавливается и включается генератор, ПЛК восстанавливается, и система уверенно продолжает производственный процесс с того места, где он был прерван, с тем же полукилограммовым и винтовым вращением, без единой ошибки.
Для снижения затрат возможно ли осуществлять гравиметрическое или прецизионное дозирование, используя только контактор старого образца (работающий в режиме «вкл/выкл»), без применения ПЛК и частотного преобразователя (инвертора)?
Абсолютно невозможно. Настоящая гравиметрическая или система взвешивания с потерями требует чрезвычайно точного контроля скорости и величины скорости (замедление с помощью ПИД-регулятора). Поскольку стандартные контакторы только включают и выключают электричество (1 или 0, т.е. полная мощность или полная остановка), даже если шнек вращается на полной скорости и мгновенно останавливается, остаточный импульс и инерция свободного падения в воздухе приводят к тому, что вес материала значительно превышает целевой показатель (в килограммах), что влечет за собой фатальные (непрерывные) производственные потери, необратимые в данной формуле.
Как обеспечить 100% физическую защиту чувствительных электронных ПЛК и панелей управления приводами, расположенных на объекте, от тяжелой, песчаной, влажной и агрессивной химической пыли?
Электрические распределительные щиты и корпуса для монтажа человеко-машинного интерфейса должны иметь степень механической защиты не ниже IP54, а в идеале — IP65 (строгое требование для цементных и мучных заводов). Их крышки должны быть изготовлены из высококачественного литого полиуретана с герметичными прокладками, иметь высококачественный запорный механизм и быть выполнены из толстого листового металла или, в агрессивных средах, из нержавеющей стали, в единой монолитной форме, предотвращающей попадание пыли и влаги. Если требуется охлаждение, внутренние вентиляторы панели должны быть кассетного типа с тонким пенополиуретановым наполнителем, фильтрующим пыль снаружи.
вы можете ознакомиться с нашим руководством «Какие факторы влияют на цены при дозировании?» , чтобы узнать об элементах, влияющих на инвестиционные затраты .
Для заказа индивидуальных систем дозирования порошковых материалов для вашего предприятия и получения всей необходимой технической информации, пожалуйста, ознакомьтесь с нашим продуктом «Системы дозирования» .