دور أجهزة الجرعات في بثق البلاستيك
كيف تؤثر أجهزة الجرعات على جودة الإنتاج في خطوط بثق البلاستيك؟
في خطوط البثق الحديثة التي تُنتج عبوات بلاستيكية، وأنابيب PVC، وقطاعات النوافذ، والأغشية الطبية، أو الأجزاء المصبوبة بالحقن، حتى أدنى تذبذب (بمستويات المليغرام) في تدفق المواد الخام الداخلة إلى النظام قد يتسبب في فشل المنتج النهائي في الاختبارات الميكانيكية، أو يؤدي إلى اختلافات خطيرة في سُمك الجدار (بالميكرونات)، أو يُسبب تغيرًا ملحوظًا في اللون (الرخام). لذا، يُعد التشغيل السليم لوحدات الجرعات أمرًا بالغ الأهمية للحفاظ على ربحية وسمعة المنشآت.
يُعدّ الخلط الدقيق والمستمر للمادة الخام الرئيسية، وهي البوليمر الطبيعي (PE، PP، PVC)، وحبيبات المادة الملونة التي تُضفي على المنتج حيويته، والمواد الكيميائية المضافة الأخرى التي تُكسبه القوة والمرونة، في فوهة جهاز البثق قبل انتقالها إلى حالة الانصهار، متطلباً هندسياً بالغ الأهمية. وهنا تبرز أهمية أجهزة الجرعات الوزنية المتقدمة متعددة المكونات.
تحسين التكاليف بشكل فعال في تطبيقات صبغة الماسترباتش

في صناعة البلاستيك، تُعدّ الخلطات المركزة (الأصباغ والمواد الحافظة المركزة) أصغر المكونات من حيث الكمية، ولكنها الأغلى ثمناً للكيلوغرام الواحد. في المصانع التقليدية، حيث يقوم العمال بالخلط يدوياً (باستخدام المجاديف) أو يستخدمون أنظمة قياس حجمية قديمة وغير معايرة للجرعات، غالباً ما تُستخدم كمية من الصبغة تفوق الكمية المطلوبة في الوصفة (جرعة زائدة) كإجراء احترازي خشية عدم الحصول على درجة اللون المطلوبة.
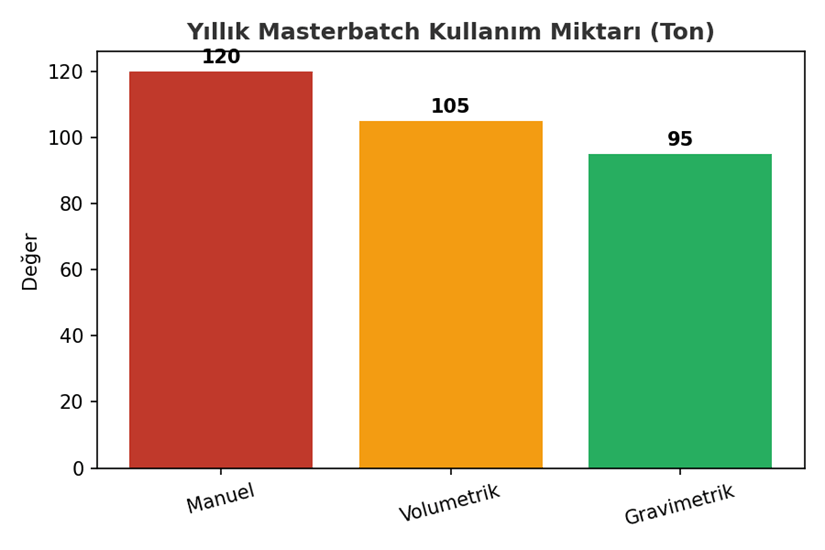
المدخرات والاستهلاك السنوي
بفضل أجهزة الجرعات الوزنية المتطورة وأنظمة التحكم الآلي بخلايا الحمل، يُمكن التحكم بدقة في نسبة الصبغة أو المادة المضافة للأشعة فوق البنفسجية حتى 0.5%، حتى مع تغير كثافة المادة الخام الرئيسية. في مصنع يستهلك مئات الأطنان من المادة المركزة سنويًا، يُمكن أن يُؤدي توفير 1% فقط في نسبة الصبغة إلى توفير اقتصادي هائل يصل إلى مئات الآلاف من الدولارات في تكاليف المواد الخام السنوية للشركة.
|
نوع المادة الخام البلاستيكية المستخدمة |
الاستخدام المقصود في المنتج النهائي |
أهمية الجرعة والمخاطر في النظام |
|
البوليمر الطبيعي الرئيسي (PE/PP/PVC) |
الجسم الرئيسي والوحدة البنائية للمنتج البلاستيكي النهائي. |
يجب ضمان تدفق كتلة مستقر وغير منقطع مناسب لسعة لولب الطارد. |
|
ماستر باتش (حبيبات ملونة) |
تلوين جمالي، حماية من الأشعة فوق البنفسجية، خصائص مضادة للانزلاق. |
نظراً لأن المدخلات تكون بمعدلات منخفضة للغاية (بين 1٪ و 3٪)، فيجب تقديمها بدقة عالية للغاية في المحرك / الوزن. |
|
إعادة الطحن (مخلفات المواد المحترقة) |
تساهم إعادة تدوير نفايات المصنع نفسه في خفض التكاليف. |
نظراً لأن الكثافة الظاهرية (بسبب الشكل غير المنتظم) متغيرة باستمرار، يجب وزنها بالوزن فقط. |
التحديات الهندسية لاستخدام المواد المعاد تدويرها/النفايات

بسبب لوائح الاستدامة البيئية الحديثة وضغوط تكلفة البوليمرات المتزايدة، تعيد معظم خطوط إنتاج البلاستيك تغذية ما بين 10% إلى 30% من نفاياتها (مواد الكشط) إلى جهاز البثق بدلاً من التخلص منها في البيئة. ومع ذلك، ولأن الشكل غير المتماثل للخردة الخارجة من آلة التكسير غير منتظم للغاية، فهو أحيانًا خيطي وأحيانًا زاوي، فإن سيولتها في الصومعة تكاد تكون معدومة.
من الضروري منع هذه المواد المعاد تدويرها غير المتماثلة من تكوين عُقد (جسور) في المخزن وإيقاف التغذية. إذا كانت الآلة ستُستخدم لضخ المواد المكسورة، فيجب أن تحتوي على مثاقب حلزونية خاصة ذات خطوة واسعة ومحركات تقليب ميكانيكية قوية في المخزن. وإلا، ستُطلق الآلة إنذارًا وتُوقف النظام.
تثبيت المتر/الجرام (التحكم في الإنتاجية) وسمك الجدار المتناسق
تعتمد أجهزة الجرعات التقليدية على وزن المادة الموجودة بداخلها، بينما لا يقتصر الجيل الجديد من أنظمة الجرعات الآلية المتطورة على وزن المواد الخام فحسب، بل يتواصل أيضًا لحظة بلحظة مع محرك الدفع الرئيسي لآلة البثق في المصنع، ومع سرعة بكرات سحب خط الإنتاج. وبفضل هذه التقنية، المسماة "التحكم في الإنتاجية بالجرام لكل متر"، حتى لو قام المشغل بزيادة أو تقليل سرعة خط البثق فجأة، يقوم نظام التحكم المنطقي القابل للبرمجة (PLC) بتصحيح وزن (وسُمك جدار) الأنبوب أو الغشاء المُنتَج لكل وحدة طول، ويبقى ثابتًا تمامًا.
|
مشكلة تشغيلية على الخط |
تأثير خطير على المنتجات البلاستيكية |
حلول الأتمتة والجرعات |
|
جرعة زائدة من الصبغة أو المواد المضافة |
ارتفاع تكاليف الإنتاج بشكل غير ضروري، وإضعاف المنتج البلاستيكي كيميائياً. |
الوزن الوزني الدقيق والتحكم النسبي بالصمامات بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC). |
|
جرعة طلاء غير كافية أو غير متساوية |
قد يحتوي المنتج على علامات تشبه جلد الحمار الوحشي (خطوط، تموجات)، أو ألوان باهتة أو خافتة. |
تصميم خاص لتكوين البراغي الدقيقة وتأريض الكهرباء الساكنة. |
|
تذبذب ضغط البرغي الرئيسي للطارد |
انحرافات قاتلة في سمك جدار الأنابيب/الأغشية البلاستيكية (رفض مراقبة الجودة) |
تضمن تقنية فقدان الوزن تغذية مستمرة ومتساوية للمواد الخام إلى الحلق الرئيسي. |
الأسئلة الشائعة
لماذا يعتبر النظام الوزني (السائب) مفيدًا بشكل خاص مقارنة بالنظام الحجمي في إنتاج بثق البلاستيك؟
يُعد الوزن الوزني ضروريًا لتحديد النسب الدقيقة للمواد غير المنتظمة الشكل مثل المواد المعاد تدويرها، والتي تتغير كثافتها ثانية بثانية داخل الأنبوب، مما يقلل من النفايات، ويوفر تقريرًا دقيقًا، ثانية بثانية، عن عدد الكيلوغرامات من المواد المنصهرة التي يسحبها جهاز البثق.
هل ينبغي تركيب وحدة آلة الجرعات على مدخل الآلة الرئيسية أم على حافة الأرض؟
في صناعة البلاستيك، يُفضّل، إن أمكن، تركيب الخليط مباشرةً على هيكل فتحة التغذية الرئيسية لآلة قولبة الحقن أو آلة البثق. يضمن ذلك صب الخليط المُعدّ مسبقًا فورًا في لولب الصهر الرئيسي دون حدوث انفصال ناتج عن الاهتزاز أثناء مروره عبر الأنابيب.
لماذا تعتبر الحماية من الكهرباء الساكنة والاحتياطات ضرورية للغاية في عمليات تعبئة البلاستيك؟
نظرًا لأن حبيبات البلاستيك عازلة للكهرباء، فإنها تتراكم عليها شحنات كهربائية ساكنة زائدة نتيجة الاحتكاك أثناء النقل. تتسبب هذه الشحنات في التصاق مساحيق الطلاء الخفيفة بجدران الآلة الفولاذية كالمغناطيس، مما يمنعها من دخول التركيبة. لذا، يُعدّ تأريض الآلة بشكل صحيح أمرًا ضروريًا.
هل يمكن أن تتسبب المواد الخام التي تصل درجة حرارتها إلى 120 درجة مئوية والقادمة من المجفف الرئيسي في إتلاف الأجزاء الميكانيكية لآلة الجرعات؟
تتعرض مستشعرات خلايا الحمل المصنوعة من الألومنيوم القياسية لانحراف في القراءة، وقد تتلف عند درجات حرارة أعلى من 80 درجة مئوية. إذا كانت المادة الخام، مثل البولي إيثيلين تيريفثالات (PET) أو البولي كربونات (PC)، ساخنة للغاية عند خروجها من المجفف، فيجب استخدام دروع تبريد خاصة وحواجز حرارية من التفلون/السيليكون (حشيات) لحماية المستشعرات.
كيف تتم معالجة المواد المعاد تدويرها المكسورة والبوليمر الطبيعي الأصلي في وقت واحد، في نفس المحطة؟
بفضل أنظمة الخلط متعددة المكونات (الخلاط الوزني)، يتم سكب المواد الخام الرئيسية والحجر المسحوق والصبغة بالتتابع من خزانات وزن منفصلة إلى نفس أسطوانة الخلط الرئيسية عبر تسلسل يتم التحكم فيه بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC)، ثم يتم إرسالها إلى عنق جهاز البثق.
كيف تتواصل لوحة التحكم الآلي لجهاز الجرعات صناعياً مع السرعة الرئيسية للطارد؟
في الأنظمة القديمة، كان يتم تحقيق التزامن عبر كابلات الإشارة التناظرية 0-10 فولت أو 4-20 مللي أمبير (مولد التاكو)، بينما في المصانع الحديثة، يتم ذلك من خلال تبادل البيانات في الوقت الحقيقي (المصافحة) بين وحدات التحكم المنطقية القابلة للبرمجة (PLCs) للآلات باستخدام بروتوكولات الاتصال الصناعية عالية السرعة (Profinet، EtherCAT، Modbus TCP).
بعد مناقشة الحلول الصناعية، يمكنك مراجعة محتوانا حول تطبيق أنظمة الجرعات في قطاع الأغذية للتعرف على معايير النظافة الصارمة وقواعد الصرف الصحي في خطوط إنتاج الأغذية .
للحصول على أنظمة جرعات المساحيق المخصصة لمصنعك وجميع المعلومات التقنية اللازمة، يرجى مراجعة منتج أنظمة الجرعات لدينا.