Роль Дозирующих Устройств в Экструзии Пластмасс
Как дозирующие устройства влияют на качество продукции на линиях экструзии пластмасс?
В современных экструзионных линиях, производящих пластиковую упаковку, ПВХ-трубы, оконные профили, медицинские пленки или технические детали, изготовленные методом литья под давлением, даже малейшие колебания (на уровне миллиграммов) потока сырья, поступающего в систему, могут привести к тому, что конечный продукт не пройдет механические испытания, вызовет опасные колебания толщины стенок (в микронах) или заметное изменение цвета (мраморность). Безупречная работа дозирующих устройств имеет решающее значение для поддержания прибыльности и репутации предприятия.
Точное и непрерывное смешивание основного сырья — природного полимера (ПЭ, ПП, ПВХ), красящих гранул мастербатча, придающих продукту его свойства, и других химических добавок, обеспечивающих прочность и гибкость, в горловине экструдера непосредственно перед их переходом в расплавленную фазу является важнейшим инженерным требованием. Именно здесь вступают в игру передовые многокомпонентные гравиметрические дозирующие устройства.
Агрессивная оптимизация затрат при применении красителей на основе мастербатчей

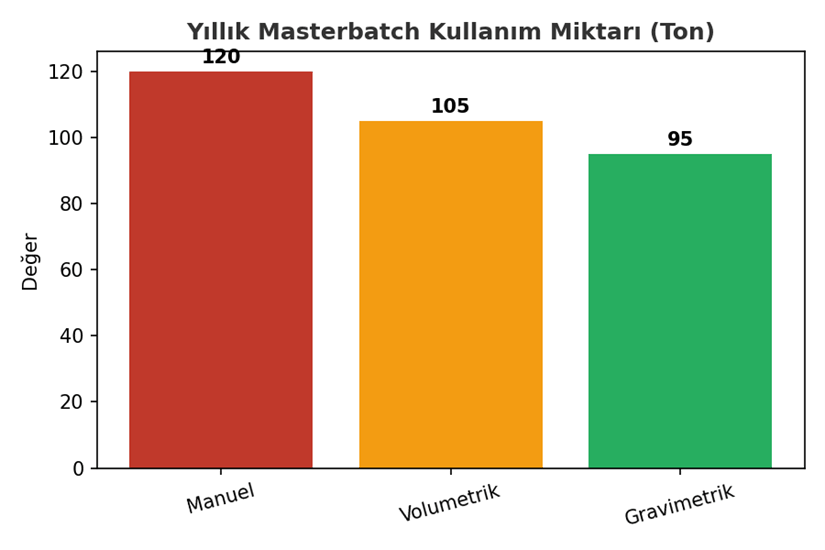
В производстве пластмасс мастербатчи (концентрированные красители и консерванты) являются наименьшим компонентом по количеству, но самым дорогим в пересчете на килограмм. На традиционных предприятиях, где операторы смешивают красители вручную (с помощью лопаток) или используют старые, некалиброванные мерные системы дозирования, часто используется больше красителя, чем требуется по рецепту (передозировка), чтобы «перестраховаться» и не получить нужный цветовой оттенок.
Ежегодная экономия и амортизация
Благодаря современным гравиметрическим дозирующим устройствам и автоматизации с использованием тензодатчиков, соотношение красителя или УФ-добавки можно контролировать с точностью до 0,5%, даже при изменении плотности основного сырья. На заводе, потребляющем сотни тонн мастербатча в год, даже 1% экономии на соотношении красителя может привести к огромной экономической выгоде (экономии) в сотни тысяч долларов на ежегодных затратах компании на сырье.
|
Тип используемого пластикового сырья |
Назначение конечного продукта |
Критическая важность дозировки и риски для системы. |
|
Основной природный полимер (ПЭ/ПП/ПВХ) |
Основной корпус и строительный блок конечного пластикового изделия. |
Необходимо обеспечить стабильный, непрерывный массовый поток, соответствующий производительности шнека экструдера. |
|
Мастербатч (цветные гранулы) |
Эстетичная расцветка, защита от УФ-излучения, противоскользящие свойства. |
Поскольку входной поток очень низкий (от 1% до 3%), его подача должна осуществляться с исключительно высокой точностью, обеспечиваемой двигателем/весами. |
|
Переработанный материал (остатки от сжигания) |
Переработка собственных отходов завода позволяет снизить затраты. |
Поскольку насыпная плотность (обусловленная неправильной формой) постоянно меняется, ее необходимо взвешивать исключительно гравиметрическим методом. |
Инженерные проблемы использования вторичного сырья/шлама

В связи с современными нормами экологической устойчивости и растущим давлением со стороны цен на полимеры, почти все линии по производству пластмасс возвращают от 10% до 30% отходов (остатков) обратно в экструдер вместо того, чтобы сбрасывать их в окружающую среду. Однако, поскольку асимметричная геометрия отходов, выходящих из дробильной машины, крайне нерегулярна, иногда нитевидная, иногда угловатая, их текучесть в силосе близка к нулю.
Крайне важно предотвратить образование узлов (мостиков) из этих переработанных асимметричных материалов в бункере, что может привести к остановке подачи. Если машина предназначена для дозирования измельченного материала, она должна быть оснащена специальными шнеками с широким шагом и мощными механическими мешалками в бункере. В противном случае машина вызовет срабатывание сигнализации и отключит систему.
Стабилизация предела текучести в метрах/граммах и обеспечение постоянной толщины стенок.
Классическое дозирующее устройство просто взвешивает находящийся внутри материал, но новое поколение передовых автоматизированных дозирующих устройств не только взвешивает сырье, но и посекундно взаимодействует с главным приводным двигателем экструдера и скоростью вращения роликов, протягивающих линию. Благодаря этой технологии, называемой «граммы на метр» (контроль выхода продукции), даже если оператор внезапно увеличит или уменьшит скорость экструзионной линии, вес (и толщина стенки) производимой трубы или пленки на единицу длины корректируется ПЛК и всегда остается идеально постоянным.
|
Эксплуатационная проблема на линии. |
Серьезное воздействие на пластиковые изделия |
Решение для автоматизации и дозирования |
|
Чрезмерная дозировка красителя или добавки |
Неоправданно высокие производственные затраты, химическое ослабление пластикового изделия. |
Точное гравиметрическое взвешивание и пропорциональное управление клапанами с помощью ПЛК. |
|
Недостаточная или неравномерная дозировка краски. |
Изделие может иметь полосатую, волнистую окраску, напоминающую зебру, или блеклые, тусклые цвета. |
Специально разработанная конфигурация микровинтов и заземление от статического электричества. |
|
Колебания давления главного шнека экструдера |
Критические отклонения в толщине стенок пластиковых труб/пленки (отбраковка при контроле качества) |
Технология снижения веса обеспечивает непрерывную и равномерную подачу сырья в главный загрузочный узел. |
Часто задаваемые вопросы
Почему гравиметрическая (насыпная) система особенно выгодна по сравнению с объемной системой в производстве экструзии пластмасс?
Гравиметрическое взвешивание имеет важное значение для точного дозирования материалов неправильной формы, таких как измельченная мука, плотность которой изменяется каждую секунду внутри трубки, что минимизирует отходы и обеспечивает точное, посекундное отображение количества килограммов расплавленного материала, которое забирает экструдер.
Дозирующий блок следует устанавливать на горловине основного оборудования или на краю площадки?
В пластмассовой промышленности, по возможности, смесь следует заливать непосредственно в корпус основного загрузочного патрубка литьевой машины или экструдера. Это гарантирует мгновенную подачу приготовленной выше смеси в главный шнек расплава без расслоения из-за вибрации при движении по трубкам.
Почему антистатическая защита и меры предосторожности так необходимы при дозировании пластиковых изделий?
Поскольку пластиковые гранулы являются диэлектриками, они накапливают избыточное статическое электричество из-за трения во время транспортировки. Этот заряд заставляет легкие порошки краски прилипать к стальным стенкам машины, как магниты, препятствуя их проникновению в состав краски. Идеальное заземление машины имеет важное значение.
Может ли сырье, поступающее из основной сушилки и нагретое до 120 °C, повредить механические части дозирующей машины?
Стандартные алюминиевые тензодатчики подвержены отклонениям показаний и могут быть повреждены при температурах выше 80°C. Если сырье, такое как ПЭТ или ПК, сильно нагревается после сушки, для защиты датчиков следует использовать специальные охлаждающие экраны и термобарьеры из тефлона/силикона (прокладки).
Как осуществляется одновременное дозирование измельченного переработанного материала и исходного природного полимера на одной и той же станции?
Благодаря многокомпонентным (гравиметрическим смесителям) системам, основное сырье, щебень и краситель последовательно загружаются из отдельных весовых бункеров в один и тот же главный смесительный барабан под управлением ПЛК, а затем подаются в горловину экструдера.
Как панель управления дозирующего устройства осуществляет промышленную связь с основной скоростью экструдера?
В более старых системах синхронизация осуществлялась с помощью аналоговых сигнальных кабелей 0-10 В или 4-20 мА (тахогенератор), тогда как на современных заводах она достигается путем обмена данными в реальном времени (рукопожатия) между ПЛК машин с использованием высокоскоростных промышленных протоколов связи (Profinet, EtherCAT, Modbus TCP).
После обсуждения промышленных решений вы можете ознакомиться с нашими материалами по применению дозирующих систем в пищевой промышленности, чтобы узнать о строгих стандартах гигиены и санитарных правилах на линиях производства продуктов питания .
Для заказа индивидуальных систем дозирования порошковых материалов для вашего предприятия и получения всей необходимой технической информации, пожалуйста, ознакомьтесь с нашим продуктом «Системы дозирования» .