Dozajlama Cihazlarının Plastik Üretimindeki Rolü
Dozajlama Cihazları Plastik Ekstrüzyon Hatlarında Üretim Kalitesini Nasıl Etkiler?
Plastik ambalaj, PVC boru, pencere profili, medikal film veya teknik enjeksiyon parçaları üreten modern ekstrüzyon hatlarında, sisteme giren hammadde akışında yaşanacak en küçük bir dalgalanma (miligramlık seviyelerde dahi olsa) nihai ürünün mekanik testlerden kalmasına, et kalınlığında (mikron) tehlikeli farklılıklara veya gözle görülür estetik renk bozulmalarına (harelenme) neden olur. Tesislerin karlılığını ve itibarını korumak için dozajlama birimlerinin kusursuz çalışması esastır.
Ana hammadde olan natürel polimerin (PE, PP, PVC), ürüne can veren renk verici masterbatch granüllerinin ve mukavemet/esneklik sağlayan diğer kimyasal katkı maddelerinin, eriyik faza geçmeden hemen önce ekstrüderin boğazında (throat) kusursuz bir oranda ve sürekli karışması mühendislik bir şarttır. Bu noktada ileri teknoloji çok bileşenli (multi-component) gravimetrik dozajlama cihazları devreye girer.
Masterbatch Boya Kullanımında Agresif Maliyet Optimizasyonu

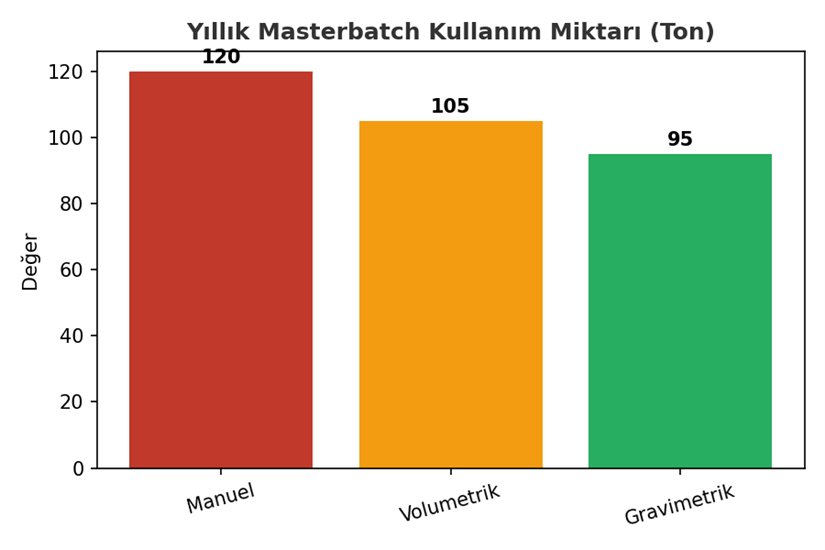
Plastik üretiminin formülünde miktar olarak en az yer kaplayan ancak kilo bazında en pahalı olan bileşen masterbatch (özel boya ve koruyucu katkı konsantreleri) malzemeleridir. Geleneksel tesislerdeki operatörlerin manuel (elle kürekle) karıştırma yaptığı veya eski tip kalibrasyonsuz volumetrik sistemlerle dozajlama yapıldığı durumlarda, renk tonunu tutturamama korkusuyla genellikle 'işi garantiye almak' adına reçetede olması gerekenden daha fazla boya kullanılır (over-dosing).
Yıllık Tasarruf ve Amortisman
Gelişmiş gravimetrik dozajlama cihazları ve loadcell otomasyonu sayesinde, ana hammaddenin yoğunluğu değişse dahi boya veya UV katkı oranı %0.5'e kadar hassasiyetle kontrol altında tutulur. Yılda yüzlerce ton masterbatch tüketen bir fabrikada, boya oranındaki sadece %1'lik bir tasarruf bile işletmenin yıllık hammadde maliyetlerinde devasa, yüz binlerce dolarlık bir ekonomik fayda (tasarruf) sağlar.
|
Katılan Plastik Hammadde Cinsi |
Nihai Üründeki Kullanım Amacı |
Sistemdeki Dozajlama Kritikliği ve Riski |
|
Ana Doğal Polimer (PE/PP/PVC) |
Nihai plastik ürünün ana gövdesi ve yapı taşı |
Ekstrüder vida kapasitesine uygun, asla kesintiye uğramayacak kararlı bir kütlesel akış sağlanmalı |
|
Masterbatch (Renk Granülü) |
Estetik renklendirme, UV koruma, anti-slip özellikleri |
Çok düşük oranlarda (%1-%3 arası) girdiği için olağanüstü yüksek motor/tartım hassasiyetiyle verilmeli |
|
Kırık Malzeme Çapağı (Regrind) |
Fabrikanın kendi firesini geri dönüştürmesi, maliyet düşürme |
Yığın yoğunluğu (şekilsizlikten dolayı) sürekli değişken olduğu için mutlaka ve sadece gravimetrik tartılmalı |
Kırık Malzeme (Regrind/Çapak) Kullanımının Mühendislik Zorlukları

Modern çevresel sürdürülebilirlik regülasyonları ve artan polimer maliyeti baskıları nedeniyle, hemen hemen tüm plastik hatlarında %10 ile %30 oranında kendi firesi (kırma makinesinden geçen çapak malzeme) doğaya atılmadan tekrar ekstrüdere beslenir. Ancak kırma makinesinden asimetrik çıkan çapakların geometrisi son derece düzensiz, bazen ipliksi, bazen köşeli olduğu için silodaki akışkanlığı sıfıra yakındır.
Bu geri dönüştürülmüş asimetrik malzemelerin bunkerde kördüğüm (köprü) yapmasını, beslemeyi durdurmasını engellemek zorunludur. Cihazda kırık malzeme dozajlanacaksa, özel geniş hatveli burgular (helezonlar) ve bunkerde yoğun mekanik karıştırıcı (ajitatör) aksamlar bulunmalıdır. Aksi halde makine alarm verip sistemi kapatacaktır.
Metre/Gram (Yield Control) Stabilizasyonu ve Sabit Et Kalınlığı
Klasik bir dozajlama cihazı sadece içindeki malı tartar, ancak yeni nesil gelişmiş dozajlama otomasyonu, sadece hammaddeleri tartmakla yetinmez, aynı zamanda fabrikanın ekstrüderinin ana tahrik motoru ve hattı çeken merdanelerin hızıyla saniye saniye haberleşir. 'Metre başına gram' (Yield Control) adı verilen bu teknoloji sayesinde, operatör ekstrüder hattının hızını aniden artırsa veya yavaşlatsa bile, üretilen borunun veya filmin birim uzunluğa düşen ağırlığı (ve et kalınlığı) PLC tarafından düzeltilerek hep tamamen sabit kalır.
|
Hattaki Operasyonel Sorun |
Plastik Ürüne Ciddi Etkisi |
Otomasyon ve Dozajlama Çözümü |
|
Aşırı Boya veya Katkı Dozajlanması |
Gereksiz yüksek üretim maliyeti, plastik üründe kimyasal zayıflama |
Hassas gravimetrik tartım ve PLC oransal valf kontrolü |
|
Eksik Veya Dalgalı Boya Dozajlanması |
Üründe Zebra izleri (harelenme, dalgalanma), soluk veya mat renk |
Özel tasarımlı mikro-helezon kullanımı ve statik elektrik topraklaması |
|
Ekstrüder Ana Vida Basınç Dalgalanması |
Plastik boru/film et kalınlığında ölümcül sapmalar (kalite kontrol reddi) |
Loss-in-weight teknolojisi ile ana boğaza sürekli ve eşit hammadde besleme |
Sıkça Sorulan Sorular
Plastik ekstrüzyon üretiminde neden özellikle gravimetrik (kütlesel) sistem volumetriğe göre daha avantajlıdır?
Kırık çapak malzeme (regrind) gibi yoğunluğu borunun içinde saniye saniye değişen geometrisiz malzemeleri hatasız oranlamak, fireyi sıfırlamak ve ekstrüderin tam olarak kaç kilo eriyik çektiğini saniyesi saniyesine raporlayabilmek için gravimetrik tartım şarttır.
Dozajlama makinesi ünitesi ana makinenin boğazı (throat) üzerine mi, yoksa zemin kenarına mı kurulmalıdır?
Plastik sektöründe mümkünse enjeksiyon veya ekstrüderin ana besleme boğazına (throat) direkt şaseyle monte edilmelidir. Böylece yukarıda hazırlanan karışım, borularda seyahat ederken titreşimle ayrışmadan (segregation) anında ana eriyik vidasına dökülür.
Plastik dozajlamada antistatik koruma ve önlemler neden bu kadar gereklidir?
Plastik granüller dielektrik yapıda oldukları için taşıma esnasında sürtünmeden dolayı aşırı statik elektrik yüklenir. Bu yük, hafif boya tozlarının cihazın çelik duvarlarına mıknatıs gibi yapışıp formüle girmemesine neden olur. Makinenin kusursuz topraklanması şarttır.
Ana kurutucudan (dryer) gelen 120°C sıcak hammaddeler dozajlama makinesinin mekaniğini bozar mı?
Standart alüminyum loadcell sensörleri 80°C üzerindeki sıcaklıklarda okuma sapması yaşar ve zarar görebilir. Eğer hammadde PET veya PC gibi kurutucudan aşırı sıcak geliyorsa, sensörleri korumak için özel soğutma kalkanları ve teflon/slikon ısı bariyerleri (conta) kullanılmalıdır.
Kırık geri dönüşüm malzemesi ve orijinal doğal polimer aynı anda, aynı istasyonda nasıl dozajlanır?
Çok bileşenli (multi-component / gravimetric blender) sistemler sayesinde ana hammadde, kırma çapak ve boya ayrı ayrı tartım bunkerlerinden, aynı ana karıştırma kazanına PLC destekli ardışık dökülerek ekstrüderin boğazına gönderilir.
Dozajlama cihazının otomasyon panosu ekstrüderin ana hızıyla endüstriyel olarak nasıl haberleşir?
Eski sistemlerde 0-10V veya 4-20mA analog sinyal (tako jeneratör) kablolarıyla, modern fabrikalarda ise yüksek hızlı endüstriyel haberleşme protokolleri (Profinet, EtherCAT, Modbus TCP) üzerinden makine PLC'leri arasında saniyelik veri alışverişi (handshake) yapılarak senkronizasyon sağlanır.
Endüstriyel çözümlerden sonra, gıda hatlarındaki katı hijyen standartlarını ve sanitasyon kurallarını öğrenmek Dozajlama Sistemlerinin Gıda Sektörünü uygulanması içeriğimizi inceleyebilirsiniz.
Fabrikanıza özel toz dozajlama sistemleri ve gerekli tüm teknik bilgiler için Dozajlama Sistemleri ürünümüzü inceleyebilirsiniz.