Как Повысить Точность Взвешивания При Дозировании?
Как повысить точность взвешивания, чтобы предотвратить производственные потери в процессах дозирования?
В современных промышленных предприятиях, где царит жесткая конкуренция, затраты на закупку сырья составляют наибольшую долю общих производственных расходов (обычно от 60% до 80%). Даже 1% отклонения или ошибки при взвешивании в системах дозирования в пищевой, фармацевтической, автомобильной или пластмассовой промышленности может привести к сотням тысяч долларов потерь сырья или производству некачественной продукции, учитывая годовой объем производства.
Таким образом, обеспечение максимальной точности взвешивания в дозирующей системе, интегрированной в производственные линии, является важнейшей инженерной задачей, и это достигается не только путем приобретения самого устройства, но и путем его изоляции от факторов окружающей среды и электрических параметров заводского цеха. Какие же шаги следует предпринять в плане автоматизации, механики и монтажа, чтобы приблизить точность взвешивания к лабораторному уровню и свести производственные отходы к нулю?
Механическая изоляция и контроль вибраций окружающей среды

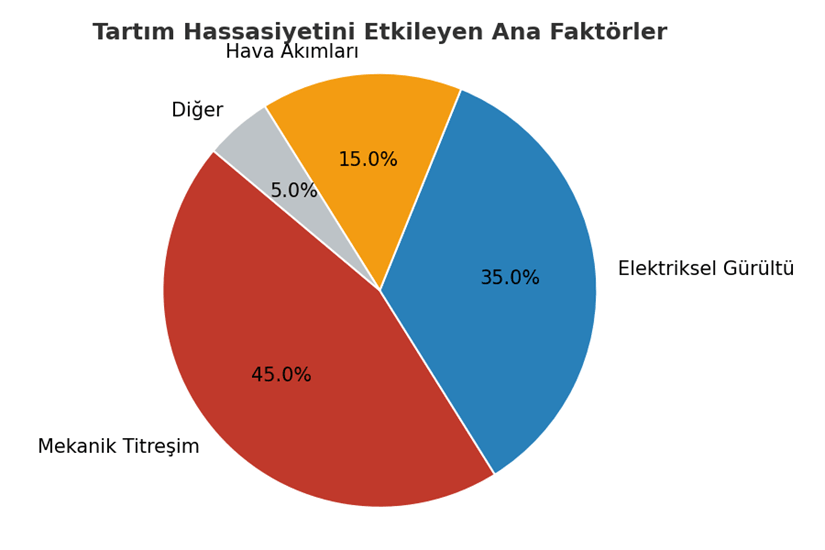
Механическая вибрация — главный враг промышленных весовых систем и компонентов тензодатчиков. Удары от расположенной рядом крупной дробилки, отражающиеся непосредственно от шасси системы, движение погрузчиков в боковом проходе или даже вибрации, создаваемые двигателем мешалки самого дозирующего устройства, — все это приводит к появлению «фантомных нагрузок» на тензодатчиках.
Антивибрационные конструкции шасси
Эти постоянно колеблющиеся, деструктивные данные мешают расчетам ПИД-регулятора ПЛК. Чтобы полностью предотвратить это, дозирующий блок ни в коем случае не должен быть жестко прикреплен непосредственно к стальной платформе главного здания; он должен быть установлен на независимом, тяжелом и толстостенном шасси с резиновыми или пружинными амортизаторами для гашения частот вибрации. Кроме того, трубы, выходящие из шнека, должны быть соединены с системой гибкими тканевыми сильфонами, а не жесткой сваркой.
|
Источник ошибки / Причина помех |
Влияние и симптомы снижения веса |
Окончательное решение и метод улучшения |
|
Механическая вибрация (двигателя или цеха) |
Непрерывные миллисекундные колебания сигнала тензодатчика (мВ/В) |
Используются антивибрационные демпфирующие прокладки, гибкие тканевые сильфоны и независимая усиленная рама. |
|
Электрический шум (электромагнитные помехи) |
Внезапные значительные отклонения и зависания показаний аналоговых индикаторных сигналов. |
Надежное заземление панели, изолированный заземляющий стержень и экранированный кабель датчика. |
|
Потоки воздуха и положительное/отрицательное давление |
Ложное формирование изображения тяжелого/легкого груза в бункере из-за вакуума или ветра. |
Клапаны выравнивания давления (дыхательные клапаны) и отключение вентиляторов, подающих воздух в систему снаружи. |
Устранение электрических помех и обеспечение чистого заземления панели.

В высокотехнологичных системах автоматизации, особенно тех, которые поддерживаются ПЛК, аналоговые опорные сигналы от датчиков нагрузки чрезвычайно слабые (обычно на уровне 2-3 милливольт). Электромагнитные помехи (ЭМП/гармоники), излучаемые мощными электроприводами (частотно-регулируемыми приводами/инверторами) или крупными контакторами, работающими в промышленных панелях управления двигателями, напрямую влияют на этот чувствительный аналоговый сигнал, вызывая нежелательные колебания отображаемого веса.
Разделение сигнальной линии и линии электропередачи
В конструкции блока управления двигателем (БУК) отсутствие идеального звездообразного заземления существенно ухудшит точность взвешивания. Крайне важно, чтобы кабели датчиков (сигналы) не прокладывались рядом с сильноточными трехфазными силовыми кабелями в одном кабельном лотке; между ними должно соблюдаться расстояние, или же они должны прокладываться по разным линиям. Кроме того, размещение модулей преобразователя тензодатчиков как можно ближе к ПЛК, предпочтительно с использованием цифровой связи (Profinet/Modbus), предотвратит потерю данных.
Правильная геометрия винтовой цепи и конфигурация драйвера двигателя.
Точность взвешивания заключается не только в возможности электронного взвешивания, но и в возможности физического преобразования показаний в систему, то есть в управлении системой передачи. Когда частота привода (инвертора) значительно снижается на последних 100 граммах, шнек должен стабильно вращаться без потери крутящего момента (без остановки) даже при очень низких скоростях вращения двигателя.
Если шаг шнека или диаметр трубы шнекового конвейера выбраны больше, чем необходимо для транспортируемой производительности, то даже при повороте шнека на четверть оборота из системы выпадет гораздо больший груз в виде комка, и точность будет полностью потеряна. Выбор правильного шага шнека в соответствии с текучестью материала является критически важным требованием как к аппаратной части, так и к оптимизации программного обеспечения.
|
Аппаратное обеспечение, определяющее чувствительность |
Оперативный вклад в точность |
Критерии, которые следует учитывать при монтаже на месте. |
|
Преобразователь тензодатчика (усилитель веса) |
Он считывает очень слабые аналоговые сигналы и преобразует их в цифровые сигналы без помех для ПЛК. |
Следует выбрать модуль с высоким разрешением (как минимум 24-битный АЦП) и высокой частотой дискретизации. |
|
Электропривод (частотный/инверторный) |
В соответствии с ПИД-регулятором, он идеально снижает скорость вращения двигателя в последних граммах. |
При работе на низких частотах (Гц) необходимо уделять внимание охлаждению двигателя и потерям крутящего момента. |
|
Компенсация падения/свободного падения |
Даже если шнек остановится, он сможет рассчитать конечный вес объекта, падающего в воздухе в этот момент. |
В программном обеспечении ПЛК параметры ПИД-регулирования должны быть тщательно скорректированы в соответствии с физическими характеристиками потока материала. |
Часто задаваемые вопросы
Влияют ли частицы пыли, находящиеся в воздухе, или состояние вентиляционных труб на взвешивание в заводских условиях?
Да, это определенно влияет. Отрицательное/положительное давление, создаваемое фильтрами пылесборника, подключенными к дозирующему бункеру, или обычными заводскими вытяжными вентиляторами, создает вакуум или давление на поверхностях тензодатчиков, искажая показания взвешивания на граммы. Система должна быть сбалансирована в открытом пространстве.
Какова должна быть точность (допустимое отклонение) дозировки в идеальных промышленных условиях?
Согласно отраслевым и независимым от материала стандартам, хорошо спроектированная и откалиброванная гравиметрическая система должна иметь погрешность (точность) в очень узком диапазоне допусков, варьирующемся от ±0,5% до ±0,1% от целевого веса.
Если кабель датчика нагрузки перерезать и удлинить в случае неисправности, снизится ли чувствительность?
Обрезка стандартных аналоговых кабелей тензодатчиков и их соединение с обычными клеммами или удлинение кабеля немедленно ухудшат показания напряжения и точность, поскольку изменяют внутреннее сопротивление (в Омах). Если необходимо удлинение, следует использовать специально изолированную распределительную коробку.
Что такое ошибка свободного падения (или ошибки в полете) или как ее можно компенсировать в автоматизированных системах?
В момент, когда система закрывает шнек и двигатель останавливается, в воздухе остается материал, который вышел из желоба, но еще не попал в весовую чашу. Когда этот материал попадает в чашу, целевой вес превышен. Усовершенствованное программное обеспечение ПЛК предвидит это падение материала и компенсирует его, останавливая двигатель гораздо раньше.
Влияют ли сезонные колебания температуры внутри помещения на точность взвешивания?
Да, резкие перепады температур (например, день-ночь или лето-зима) могут вызывать тепловое расширение, приводящее к нагрузке на стальную раму дозирующего устройства. Поэтому в высококачественных тензодатчиках встроены схемы температурной компенсации.
Кто должен проводить периодическую калибровку весовых индикаторов и тензодатчиков и как это следует делать?
Регулировка пролета должна проводиться периодически (например, каждые 6 месяцев) ремонтной бригадой объекта или сертифицированными специалистами производителя с использованием эталонных стальных грузов класса М1 или Ф1, соответствующих государственным стандартам, и с электронной регулировкой.
Чтобы понять критически важное влияние процессов точного взвешивания на конкретные отрасли и изучить контроль качества сырья, вы можете обратиться к нашей статье «Роль дозирующих устройств в производстве пластмасс ».
Для заказа индивидуальных систем дозирования порошковых материалов для вашего предприятия и получения всей необходимой технической информации, пожалуйста, ознакомьтесь с нашим продуктом «Системы дозирования» .