Технологии Покрытия Лопастей ПВХ Миксера
Технологии нанесения износостойких покрытий на лопасти смесителя Turbo PVC.
Использование высокого содержания кальцита (CaCO3) в промышленном производстве ПВХ для снижения затрат на рецептуру оказывает разрушительное воздействие на детали машин. Когда рабочие колеса турбосмесителей, вращающиеся со скоростью в десятки метров в секунду, сталкиваются с этой абразивной пылью, стандартные детали из нержавеющей стали теряют свой срок службы в течение нескольких месяцев. Технологии нанесения износостойких покрытий на лопасти турбосмесителей ПВХ представляют собой величайшее нововведение, которое технология обработки поверхностей предложила пластмассовой промышленности для решения этой проблемы.
В компании OMMIX мы знаем, что простое изготовление лопастей из толстого металла не является решением; это лишь увеличит потребляемый двигателем ток и механическую массу (инерцию). Настоящее решение заключается в достижении твердости поверхности, близкой к алмазной, при сохранении аэродинамической структуры лопасти (тонкости и остроты). Это возможно только благодаря современным покрытиям.

Применение карбида вольфрама
Карбид вольфрама (WC) — один из самых твердых сплавов, известных в промышленности. Это наиболее распространенный метод нанесения покрытия на лопатки смесителей. В частности, он наносится на «передние кромки», где лопатка впервые соприкасается с материалом, и на концы нижней лопатки скребка с использованием специальных методов сварки (PTA или лазерная наплавка).
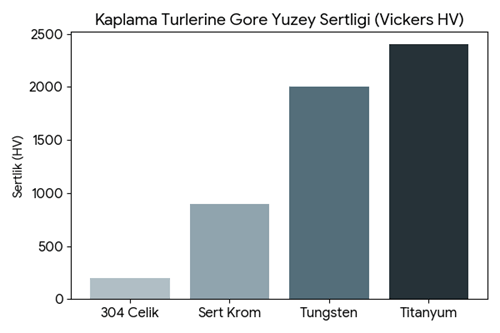
Лопасть с вольфрамовым покрытием обеспечивает в 8-10 раз большую износостойкость, чем стандартная лопасть из стали AISI 304. Это покрытие сохраняет профиль кромки лопасти. Поскольку профиль остается неизменным, потребление электроэнергии двигателем остается постоянным, время перемешивания не увеличивается, а контакторы в компенсационной панели избавляются от ненужных переключений. Долгосрочные затраты завода на техническое обслуживание и эксплуатацию значительно снижаются.
|
Материал покрытия |
Твердость по Виккерсу (HV) |
Коэффициент износостойкости (по сравнению со стандартной сталью) |
|
Стандартная сталь 304 |
~200 HV |
1x (эталон) |
|
Твердое хромирование |
~850 - 1000 HV |
2x - 3x |
|
Карбид вольфрама (WC) |
~1500 - 2500 HV |
5x - 7x |
|
Нитрид титана (TiN) |
~2000 - 2400 HV |
4x - 6x (для применения в микронных областях) |
Материал Hardox и технология термического напыления HVOF
Другой метод включает изготовление корпуса лезвия из износостойких броневых сталей, таких как Hardox 450 или 500, с последующим термическим напылением с использованием технологии HVOF (высокоскоростное кислородно-топливное напыление). В этом методе керамические или карбидные порошки наносятся на поверхность лезвия со скоростью, превышающей скорость звука, создавая механический механизм фиксации.
Главное преимущество этих покрытий — гладкость поверхности. Чем глаже поверхность лопасти, тем меньше трения, с которым скользит порошок ПВХ. Это снижает термическую усталость. Компания OMMIX определяет технологию нанесения покрытия, обеспечивающую оптимальное соотношение цены и качества, анализируя производственную схему вашей компании и суточный объем производства, и проектирует гребные винты соответствующим образом.

Влияние процесса нанесения покрытия на равновесие и механику
Процесс нанесения покрытия нельзя проводить небрежно. После сварки карбидом вольфрама центр тяжести лопатки изменяется. Если в таком состоянии она подключена к двигателю со скоростью вращения 3000 об/мин, это создаст сильную вибрацию. Поэтому после всех процессов нанесения покрытия лопатки необходимо динамически балансировать на высокоточных станках. В сочетании с правильной балансировкой технология нанесения покрытия также продлевает срок службы подшипников вашего станка.
|
Формула смеси |
Рекомендуемый тип винта |
Ожидаемое увеличение срока службы |
|
Чистый ПВХ / с низким содержанием кальцита |
Стандарт AISI 304 / 316 |
+0% (стандарт) |
|
Кальцит среднего уровня |
Покрытие из твердого хрома |
+150% - 200% |
|
Высококальцитовые трубы (трубы/кабели) |
Источник карбида вольфрама |
+400% - 600% |
|
Чрезмерно агрессивные филлеры |
Корпус из стали Hardox + вольфрам, полученный методом HVOF |
Более 600% |
Помимо материала, используемого в лопастях, если вы хотите изучить влияние геометрической формы пропеллера на процесс, вы можете прочитать нашу статью «Влияние конструкции пропеллера на время и качество смешивания ПВХ» .
Часто задаваемые вопросы
Можно ли нанести вольфрамовое покрытие на каждую лопатку смесителя?
Этот метод применим к большинству лопаток промышленных турбосмесителей. Однако материал основания лопатки должен быть пригоден для сварки и надежного удержания покрытия.
Насколько дороже ножи с покрытием, чем обычные ножи?
Первоначальные инвестиционные затраты могут быть на 60-80% выше. Однако благодаря пятикратному увеличению срока службы и экономии энергии, период окупаемости инвестиций очень короткий.
Покрытие отслоится или отслоится?
Да, при использовании некачественных методов. При применении методов PTA или HVOF в соответствии со стандартами OMMIX молекулярно-механическая связь очень прочная, и отслаивания покрытия не происходит.
Покрыто ли все лезвие вольфрамом?
В целом, нет. Для оптимизации вибрации и снижения затрат покрытие наносят только на передние (режущие) кромки и нижние точки, где износ наиболее интенсивен.
Можно ли повторно покрыть нож с покрытием, когда он износится?
Если корпус лезвия не утратил своих основных размеров и изношена только поверхность покрытия, старое покрытие можно зашлифовать и нанести новое.
В каких отраслях промышленности обязательно следует использовать ножи с покрытием?
Предприятия, производящие ПВХ-трубы для сточных вод, кабельную оболочку и ПВХ-профили с высоким содержанием ПВХ-материала, обязательно должны использовать лезвия с покрытием.
Если вы устали от постоянной замены лопастей и простоев производства на вашем предприятии, обратите внимание на долговечные лопасти смесителя с вольфрамовым покрытием от OMMIX.